Juli 7, 2026
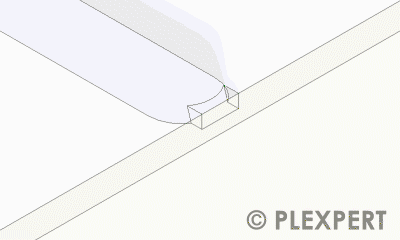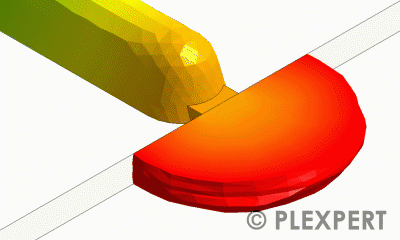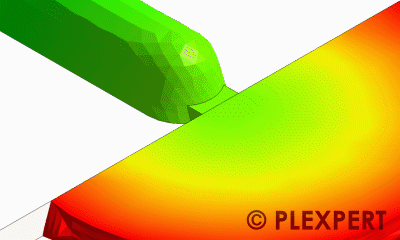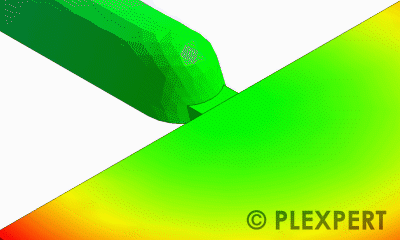
Bei dieser Anschnittform wird die Kunststoffschmelze über einen breit aufgefächerten Querschnitt in das Formteil eingeleitet, sodass sich die Fließfront gleichmäßiger über eine größere Bauteilbreite ausbreiten kann. Erst durch diese Geometrie entsteht der charakteristische Fächeranguss, der besonders bei flächigen oder dünnwandigen Spritzgießteilen eingesetzt wird. Die breite Austrittsfläche kann lokale Scherspitzen, Bindenähte und sichtbare Fließmarkierungen reduzieren. Breite, Dicke und Übergang zum Bauteil müssen sorgfältig ausgelegt werden, da sie Druckverlust, Füllverhalten, Bauteilspannung und spätere Angussentfernung beeinflussen. Nach dem Spritzgießen wird der Anguss in der Regel mechanisch vom Bauteil getrennt.

Mai 29, 2019
Die zeitlich aufeinanderfolgenden Abläufe beim Einspritzen des Kunststoffs in die Kavität bis zur Abkühlung werden mit dem Begriff Formfüllphasen beschrieben.
Nach dem volumetrischen Füllen der Kavität (95 – 98 % Formfüllung) (A) erfolgt das Umschalten vom Einspritzen auf den Nachdruck.
Die restliche Füllung der Kavität auf 100 % erfolgt nach dem erreichen des Umschaltpunktes (B).
In der Nachdruckphase (C) wird das Material komprimiert und an die Werkzeugwand gedrückt.
Durch die Erkaltung des Kunststoffs kommt es zur Schwindung (ca. 0,2 – 2,0 %).
Diese wird durch zuführen von Material über die plastische Seele des Formteils kompensiert und die Maßhaltigkeit des Bauteils sichergestellt.
Nach Abschluss der Nachdruckphase erfolgt die Restkühlphase (D), um das Bauteil soweit abzukühlen (bis zur Entformungstemperatur), dass es ohne Deformationen aus dem Werkzeug ausgeworfen werden kann.

Spritzgießprozess: Verlauf der Druckkurve (ideal).
Verwandte Themen:
Dieser Dienst wird Ihnen präsentiert von PLEXPERT Kanada.
Jan. 17, 2019
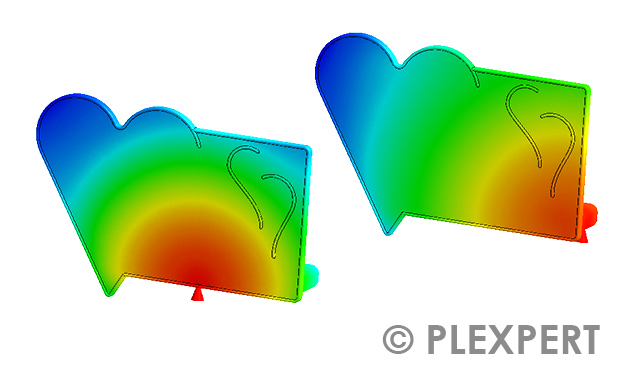
Um den zeitlichen Verlauf des Füllvorgangs eines Spritzgussteils zu betrachten wird an der Spritzgießmaschine von Schuss zu Schuss das Dosiervolumen erhöht, bis schließlich die komplette Kavität gefüllt ist.
Die verschiedenen Füllstände lassen erkennen, welche Bereiche zu welchem Zeitpunkt gefüllt werden und geben Rückschlüsse auf den Prozess und mögliche Optimierungen.
Alle erstellten Füllbilder zusammen werden als Füllstudie bezeichnet.
In der Spritzgusssimulation ist die Füllstudie ein fester Bestandteil der Ergebnisse.

Apr. 8, 2019
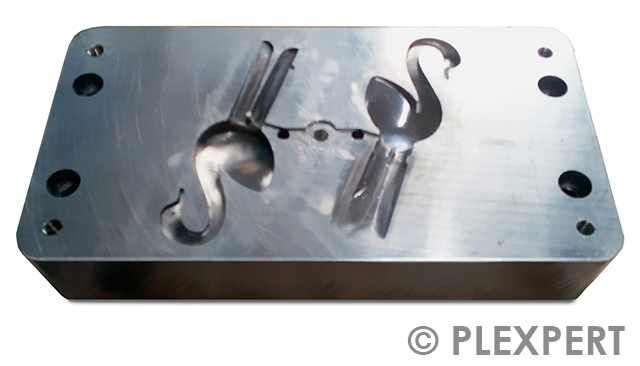
Beim 2K Spritzguss ist die erste Komponente häufig die robuste, formgebende Komponente.
Daher wird diese auch als Hartkomponente bezeichnet.
Durch die Steifigkeit hat sie die Hauptauswirkung auf den Verzug.
Als Materialien werden zum Beispiel PP, PS oder PC+ABS eingesetzt.

Juli 17, 2019
Im Spritzguss wird häufig mit Einlegeteilen gearbeitet, um ein Formteil herzustellen.
Das Einlegeteil wird zuerst in die Kavität gelegt und anschließend Kunststoff auf einer Seite eingespritzt.
Daraus leitet sich die Bezeichnung „Hinterspritzen“ für dieses Verfahren ab.
Vorteil dieses Verfahrens ist, dass die Materialien durch die heiße Schmelze in der Regel feste Verbindungen eingehen.
Ein alternatives Verkleben von zwei Komponenten ist damit überflüssig.
Besonders häufig wird das Verfahren für Folien als Einleger verwendet.
In diesem Fall ist das Verfahren auch unter dem Namen Folien-Hinterspritzen zu finden.
Wichtig ist es auf die Verarbeitungstemperaturen zu achten, da das Aufschmelzen des Einlegeteils nicht oder nur partiell erwünscht ist.

Spritzgießprozess: Der Fahrradhelm wird durch
Hinterspritzen der Polycarbonat-Schale mit Styropor hergestellt.
Verwandte Themen:
Verkleben
Dieser Dienst wird Ihnen präsentiert von PLEXPERT Kanada.