Fließhilfe

Durch Wandstärkenunterschiede kommt es zu Änderungen der Geschwindigkeit an der Fließfront.
Dies kann unter anderem zu Lufteinschlüssen oder Bindenähten führen.
Um ein ausbalanciertes, gleichmäßiges Füllverhalten zu erhalten, kann durch lokale Aufdickungen, sogenannte Fließhilfen, der Schmelzefluss in einem bestimmten Bereich beschleunigt werden.

Fließhilfe - Kunststoffbranche

Qualität (Abbildung 1): Auf Grund des dünnwandigen Bereiches kommt es zu einer Verzögerung des Schmelzeflusses und einen Lufteinschluss.
(Abbildung 2): Durch eine Fließhilfe wird der dünnwandige Bereich aufgedickt und der Lufteinschluss entfernt.

Verwandte Themen:

Dieser Dienst wird Ihnen präsentiert von PLEXPERT Kanada.

Geradheit

In technischen Zeichnungen finden sich neben den Maßangaben oftmals auch Zeichen (Sinnbilder) mit Wertangaben.
Auf diese Weise wird die Toleranz wichtiger geometrischer Eigenschaften oder Zusammenhänge dargestellt. Damit werden zulässige Abweichungen beschrieben.

Mit der Toleranzangabe Geradheit wird eine maximale Abweichung der Kontur an einer bestimmten Stelle eines Formteils vorgegeben.
Tolerierte Elemente können Geraden oder Achsen sein.
Die gemessene Abweichung an einem Punkt des realen Bauteils darf den zusammen mit dem Sinnbild angezeigten Toleranzwert nicht überschreiten.

Für einen Messpunkt auf einer mit Geradheit tolerierten Fläche gilt, dass dieser innerhalb eines Abstands zweier Geraden liegen muss.
Der Abstand zwischen den beiden Geraden wird durch den angegebenen Toleranzwert bestimmt.
In diesem Fall können Flächen in der X-Achse gerade sein obwohl sie entlang ihrer Y-Achse gekrümmt sind.

Die Achse eines Zylinders darf um einen vorgegebenen Toleranzwert von ihrer Position abweichen.
Diese Abweichung darf ausschließlich zylindrisch erfolgen und wird ‚Geradheitstoleranz einer Achse‘ genannt.

Geregelt wird dieser Zeichnungseintrag in der Norm ISO 1101 bzw. für Nordamerika in der Geometric Product Specification-Norm ASME Y 14.5.

Geradheit - Kunststoffbranche

Qualitätssicherung: Beispiel der Toleranzangabe an einer Zylinderachse (inkl. Bedeutung)

Verwandte Themen:

Dieser Dienst wird Ihnen präsentiert von PLEXPERT Kanada.

Gesamtlauf

Als geometrische Toleranz wird hier die Rundlaufschwankung eines Messobjektmerkmals beschrieben, wenn das Messobjekt um eine Achse bzw. Gerade gedreht wird.
Dabei ist die Angabe eines Bezugspunktes immer erforderlich.
Unterschieden wird zwischen Gesamtlauf (radial) und Gesamtlauf (axial), wobei gilt:
Gesamtlauf (radial) = Gesamtrundlauftoleranz
In diesem Fall wird die Toleranzzone über zwei koaxiale Zylinder begrenzt, welche sich in einem angegebenen Abstand zueinander befinden und parallel zur angegebenen Bezugsachse sind.
Gesamtlauf (axial) = Gesamtplanlauftoleranz
Zwei parallele Ebenen in einem gegebenen Abstand zueinander die senkrecht zur Bezugsachse stehen, bilden hier die Toleranzzone.

Gesamtlauf - Kunststoffbranche

Qualitätssicherung: Die Mantelfläche muss zwischen zwei Zylindern mit radialem Abstand 0,2mm liegen

Verwandte Themen:

Dieser Dienst wird Ihnen präsentiert von PLEXPERT Kanada.

Härte

Das Maß für den Widerstand eines Materials gegen das Eindringen eines anderen (härteren) Körpers wird Härte genannt.
In der Kunststoffbranche wird die Härte verwendet, um die Festigkeit und Widerstandsfähigkeit eines Materials zu bewerten. Es gibt verschiedene Messverfahren, darunter die Shore-Härte, die Vickers-Härte und die Rockwell-Härte, die jeweils unterschiedliche Aspekte der Materialeigenschaften messen. Härteprüfungen sind wichtig, um die Eignung von Kunststoffen für bestimmte Anwendungen zu bestimmen, insbesondere in Bereichen, wo Verschleißfestigkeit und mechanische Belastbarkeit entscheidend sind.
Härtewerte werden oft in Zahlen angegeben, wobei höhere Werte auf härtere Materialien hinweisen.
Die Bestimmung der Härte ist ein zentraler Aspekt der Materialprüfung und -entwicklung in der Kunststoffindustrie.

Härte - Kunststoffbranche

Qualität: Konventionelle Härteprüfung: (1) Belastung bis zur Prüflast, (2) Kriechvorgang unter Prüflast, (3) Elastische Rückfederung

Verwandte Themen:

Youngscher Modul

Dieser Dienst wird Ihnen präsentiert von PLEXPERT Kanada.

Härteprüfgerät

Zur Bestimmung der mechanischen Oberflächensteifigkeit elastomerer Werkstoffe werden Messsysteme eingesetzt, die das Eindringen eines definierten Prüfkörpers unter kontrollierter Kraft erfassen. Bei der Mikro-Shore-A- sowie der IRHD-Micro-Prüfung wird dabei die Eindringtiefe eines genormten Indenters in Materialien wie Gummi oder andere Elastomere präzise gemessen. Ein Härteprüfgerät ermöglicht diese Messung unter reproduzierbaren Bedingungen und liefert quantitative Werte zur Bewertung von Materialeigenschaften, Qualität und Alterungsverhalten. Besonders bei dünnen Proben, kleinen Bauteilen oder lokalen Materialanalysen bietet die Mikro-Härteprüfung eine hohe Messgenauigkeit und Vergleichbarkeit.
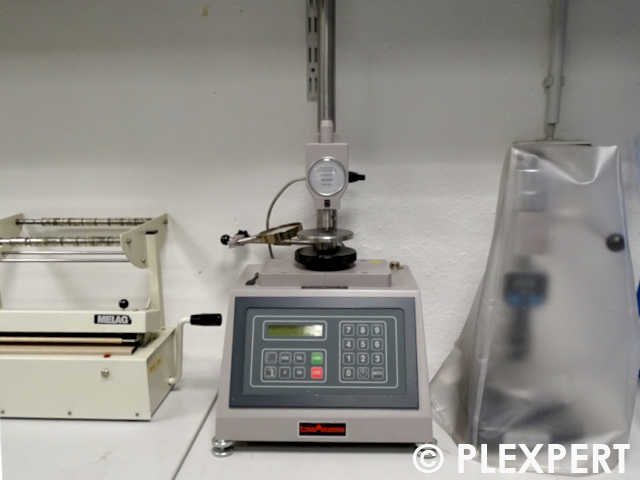
Härteprüfgerät - Kunststoffbranche

Qualitätssicherung:

Verwandte Themen:

Dieser Dienst wird Ihnen präsentiert von PLEXPERT Kanada.

Do you want to hide this popup?

Bindenaht

Wenn mindestens zwei Schmelzefronten aufeinander treffen entsteht eine Bindenaht.
Bindenähte stellen zum einen eine Reduktion der mechanischen Festigkeit und zum anderen einen Schönheitsfehler im Bauteil dar.
Bei geringen Schmelzefronttemperaturen wird es für die Schmelzefronten schwerer miteinander zu verschmelzen.
Je kleiner der Auftreffwinkel ist (Schmelzefronten treffen frontal aufeinander), desto kritischer die Bindenaht.
Bei fasergefüllten Materialien wird an der Bindenaht die Orientierung der Fasern der Art geändert, dass diese meist senkrecht zur Fließrichtung orientiert sind.
Um Bindenähte zu vermeiden kann entweder mit Kaskade oder mit Überlaufkavitäten gearbeitet werden.

Bindenaht - Kunststoffbranche

Spritzgießfehler: Schweißlinie mit engem Anstellwinkel.

Verwandte Themen:

Lufteinschluss
Angussposition
Temperatur

Dieser Dienst wird Ihnen präsentiert von PLEXPERT Kanada.

Qualität

Entsprechend DIN 55 350/T11 versteht man unter Qualität "die Beschaffenheit einer Einheit bezüglich ihrer Eignung, festgelegte und vorausgesetzte Erfordernisse zu erfüllen."
Zur Beurteilung der Qualität von Kunststoffbauteilen gibt es verschiedene Faktoren.
Am einfachsten ist eine optische Prüfung.
Die Sichtflächen können durch Schlieren, Dieseleffekt, Einfallstellen und/ oder Lufteinschlüsse gezeichnet sein.
Die maßliche Prüfung ist dazu da, um die Funktionalität des Bauteils zu gewährleisten.
Schwindung und Verzug sind dabei ein Hauptqualitätskriterium.
Anhand der technischen Zeichnung müssen die Toleranzen zur Qualitätskontrolle überprüft werden.
Mechanische Prüfungen sind notwendig um die verschiedenen Beanspruchungen des Bauteils im Anwendungsfall sicher zu stellen.
Abhängig von Faserorientierung, Bindenähten, Vakuolen und Wandstärken kann das Bauteil dabei versagen.
Die Materialauswahl und Fertigung beeinflussen die oben genannte Qualität entscheidend.
Durch Spritzgusssimulation und anschließender Berechnung in der Strukturmechanik kann die Qualität bereits im Voraus überprüft werden.

Qualität - Kunststoffbranche

Einspritzzeit

Im Spritzgussprozess wird die Dauer der Füllung von Kaltkanal (wenn vorhanden) und Kavität Einspritzzeit genannt (Lila Linie im Zeit-Druck-Diagramm).
Eine langsamere Einspritzzeit hat den Vorteil, dass die Scherung geringer ausfällt und das Material schonender behandelt wird. Jedoch kann es zu Druckerhöhungen und nicht ausgefüllten Teilen durch ein zu starkes Abkühlen der Schmelze kommen.

Einspritzzeit - Kunststoffbranche

Spritzgießprozess: Die Einspritzzeit ist die Zeit, die benötigt wird um 100 % Formfüllung zu erreichen.

Verwandte Themen:

Nachdruckzeit
Entlüftung
Formfüllphasen

Dieser Dienst wird Ihnen präsentiert von PLEXPERT Kanada.

Entlüftung

In der Kavität befindet sich Luft, welche durch die hereinströmende Schmelze verdrängt wird.
Um einer Kompression der Luft und damit einem Temperaturanstieg (Dieseleffekt) entgegen zu wirken werden Entlüftungen vorgesehen über welche die Luft aus der Kavität entweichen kann.
Entlüftungen besteht aus kleinen Spalten, die unter anderem an der Trennebene, an den Schiebern und Auswerfern eingebracht werden.
Die Höhe der Spalte richtet sich auch nach dem zum Einsatz kommenden Kunststoffmaterial. Da ein zu kleiner Spalt das Entweichen der Luft verhindert, ein zu hoher Spalt zur Gratbildung am Formteil führt.

Entlüftung - Kunststoffbranche

Fließbremse

Durch Wandstärkenunterschiede kommt es zu Änderungen der Geschwindigkeit an der Fließfront.
Dies kann unter anderem zu Lufteinschlüssen oder Bindenähten führen.
Um ein ausbalanciertes, gleichmäßiges Füllverhalten zu erhalten, kann durch lokale Wandstärkenreduzierung, eine sogenannte Fließbremse, der Schmelzefluss in einem bestimmten Bereich verlangsamt werden.

Fließbremse - Kunststoffbranche

Qualität (Abbildung 1): Auf Grund des dickwandigen Bereiches (Animation 1) kommt es zu einem Voreilen der Schmelze und einem Lufteinschluss.

Qualität (Abbildung 2): Durch eine Fließbremse wird der dickwandige Bereich reduziert und der Lufteinschluss entfernt.

Verwandte Themen:

Einspritzzeit
Entlüftung
Fließhilfe

Dieser Dienst wird Ihnen präsentiert von PLEXPERT Kanada.

PLEXPERT

Eine Gruppe von Kunststoffexperten hat die Firma PLEXPERT 2006 in Deutschland gegründet, um wertvolle Ressourcen einzusparen und damit einen positiven Beitrag hinsichtlich Kosten und Umwelt zu leisten.
Innerhalb der Firma gibt es zwei Hauptbereiche. Der erste konzentriert sich auf die Durchführung von Finite Elemente Berechnungen (FEM) als Dienstleistung. Darunter fallen die Analyse des Spritzgießprozesses, sowie die Durchführung von Strukturanalysen.
Basierend auf jahrzentelanger praktischer Erfahrung werden hier DFM konforme Ergebnisse in Dienstleistung für Kunden erstellt.
Der zweite Bereich umfasst die Entwicklung und Lieferung von Soft- und Hardware für die Kunststoff-Industrie. Mit neuesten Produkten liefert PLEXPERT einen wichtigen Beitrag für eine sichere Produktion und die Einsparung wertvoller Ressourcen.
Heute hat PLEXPERT Niederlassungen in Kanada, Deutschland, Thailand und China, um Kunden vor Ort schnell und effektiv zu unterstützen.
Über ein enges Netzwerk aus Experten der Kunststoffbranche in anderen Ländern werden PLEXPERT Produkte und Dienstleistungen auch dort angeboten.

PLEXPERT) - Kunststoffbranche

Logo der Firma PLEXPERT.

Verwandte Themen:

Spritzgusssimulation
Moldex3D
IR-ThermalSystem

Dieser Dienst wird Ihnen präsentiert von PLEXPERT Kanada.

Rechtwinkligkeit

Auf technischen Zeichnungen wird diese Toleranz angegeben, wenn für Flächen gelten soll, dass die tolerierte Fläche zwischen zwei Ebenen liegen soll.
Diese Ebenen befinden sind im angegebenen Abstand zueinander und stehen senkrecht zum Bezug.
Werden Zylinderachsen toleriert, so müssen diese innerhalb eines gedachten Zylinders mit dem angegebenen Durchmesser liegen.
Die Achse des gedachten Zylinders steht dabei senkrecht zur Bezugsfläche.

Rechtwinkligkeit - Kunststoffbranche

Qualitätssicherung: Toleranzzone durch zwei Ebenen im Abstand 0,06mm zur Bezugsfläche A

Verwandte Themen:

Neigung
Parallelität
Geradheit

Dieser Dienst wird Ihnen präsentiert von PLEXPERT Kanada.

Geradheit

In technischen Zeichnungen finden sich neben den Maßangaben oftmals auch Zeichen (Sinnbilder) mit Wertangaben.
Auf diese Weise wird die Toleranz wichtiger geometrischer Eigenschaften oder Zusammenhänge dargestellt. Damit werden zulässige Abweichungen beschrieben.

Mit der Toleranzangabe Geradheit wird eine maximale Abweichung der Kontur an einer bestimmten Stelle eines Formteils vorgegeben.
Tolerierte Elemente können Geraden oder Achsen sein.
Die gemessene Abweichung an einem Punkt des realen Bauteils darf den zusammen mit dem Sinnbild angezeigten Toleranzwert nicht überschreiten.

Für einen Messpunkt auf einer mit Geradheit tolerierten Fläche gilt, dass dieser innerhalb eines Abstands zweier Geraden liegen muss.
Der Abstand zwischen den beiden Geraden wird durch den angegebenen Toleranzwert bestimmt.
In diesem Fall können Flächen in der X-Achse gerade sein obwohl sie entlang ihrer Y-Achse gekrümmt sind.

Die Achse eines Zylinders darf um einen vorgegebenen Toleranzwert von ihrer Position abweichen.
Diese Abweichung darf ausschließlich zylindrisch erfolgen und wird 'Geradheitstoleranz einer Achse' genannt.

Geregelt wird dieser Zeichnungseintrag in der Norm ISO 1101 bzw. für Nordamerika in der Geometric Product Specification-Norm ASME Y 14.5.

Geradheit - Kunststoffbranche

Qualitätssicherung: Beispiel der Toleranzangabe an einer Zylinderachse (inkl. Bedeutung)

Verwandte Themen:

Parallelität
Rechtwinkligkeit
Ebenheit

Dieser Dienst wird Ihnen präsentiert von PLEXPERT Kanada.

Formteil

Teile, die aus Formmassen durch spanlose Formung (z. B. durch Pressen, Preß-spritzen oder Spritzgießen) in allseitig geschlossenen Werkzeugen hergestellt worden sind" werden
laut DIN 7708, Blatt 1 als Formteile bezeichnet.
Somit ist beim Spritzgießen das Endprodukt, welches durch die Füllung des Formnests (Kavität) mit Kunststoffschmelze entsteht, ein Formteil.
Es ist zu beachten, dass ein eventuell vorhandener Kaltkanal-Anguss nicht zum Formteil zählt.

Formteil - Kunststoffbranche

Spritzguss: Ein Pferd als Spielfigur - hergestellt im Spritzgießverfahren.

Verwandte Themen:

Qualität
Verzug
Füllstudie

Dieser Dienst wird Ihnen präsentiert von PLEXPERT Kanada.

Position

ist eine Toleranzangabe und findet sich auf technischen Zeichnungen zur Beschreibung der Position eines Bohrungsmittelpunkts oder einer Fläche.
Dabei muss die tolerierte Gerade oder Ebene zwischen zwei Ebenen liegen, die senkrecht zum Bezug mit dem gesetzen Abstand liegen.
Für Bohrungsmittelpunkte gilt, dass die Achse einer Bohrung innerhalb eines Zylinders mit dem gegebenen Durchmesser liegen muss.
Die Zylinderachse muss also mit dem Ort der Bohrungsachsen zu den gegebenen Bezugsebenen übereinstimmen.
Es gibt Sonderfälle in denen ein Punkt als toleriertes Element gesetzt werden kann (z.B. Kugelmittelpunkt)

Position - Kunststoffbranche

Qualitätssicherung: Beispiel zur Angabe einer Positionstoleranz

Verwandte Themen:

Rechtwinkligkeit
Neigung
Geradheit

Dieser Dienst wird Ihnen präsentiert von PLEXPERT Kanada.

Parallelität

Eine einzuhaltende Toleranz wird in diesem Fall über zwei parallele Ebenen oder Geraden beschrieben.

Diese liegen im vorgegebenen Abstand voneinander entfernt und sind parallel zum angegebenen Bezug.
Ein Messwert muss innerhalb dieser Ebenen bzw. Geraden liegen.
Bei zylindrischen Formteilen wird die Toleranzzone durch einen Zylinder mit dem Durchmesser des vorgegebenen Toleranzwerts gebildet.
Die Achse des Zylinders liegt parallel zum Bezug.

Parallelität - Kunststoffbranche

Qualitätssicherung: Die Achse der Bohrung muss innerhalb eines Zylinders von 0,01mm liegen.

Verwandte Themen:

Rechtwinkligkeit
Neigung
Geradheit

Dieser Dienst wird Ihnen präsentiert von PLEXPERT Kanada.

Ebenheit

Um sicherzustellen, dass nach der Fertigung eine Fläche einen bestimmten Abstand zwischen zwei parallelen Ebenen hat, wird das Symbol Ebenheit verwendet.
Der Abstand wird nach dem Symbol eingetragen.
Ebenheit ist eine Formtoleranz und beschreibt, in welchem Bereich der am weitesten hervorstehende und der am weitesten gewölbte Bereich einer Fläche auseinander liegen dürfen.

Ebenheit - Kunststoffbranche

Qualitätssicherung: Sinnbild der tolerierten Eigenschaft mit 0,06mm geforderter Ebenheit

Verwandte Themen:

Geradheit
Rundheit
Parallelität

Dieser Dienst wird Ihnen präsentiert von PLEXPERT Kanada.

Koaxialität, Konzentrizität

Die Konzentrizität bezieht sich auf einen Mittelpunkt von Kreisflächen. So muss z.B. der Mittelpunkt einer Bohrung innerhalb eines Kreises vom angegebenen Durchmesser liegen.
Dies gilt um einen Bezugspunkt im Querschnitt.

Bei der Koaxialität muss die Achse eines gewählten Durchmessers innerhalb einer Toleranzzone liegen, welche durch einen Zylinder mit gegebenen Durchmesser dargestellt wird.
Die Achse bzw. Richtungsnormale muss auf einer gemeinsamen Bezugsachse A-B liegen.

Zur Unterscheidung der beiden Begriffe dient die Regel, dass Zylinder mit Durchmessern größer als deren Höhe über Konzentrizität toleriert werden.
Ansonsten wird Koaxialität toleriert.

Koaxialität, Konzentrizität - Kunststoffbranche

Qualitätssicherung: Die Achse des Durchmessers muss innerhalb eines Zylinders von 0,02mm liegen (Bezugsachse A-B)

Verwandte Themen:

Rundlauf
Zylinderform
Gesamtlauf

Dieser Dienst wird Ihnen präsentiert von PLEXPERT Kanada.

Gesamtlauf

Als geometrische Toleranz wird hier die Rundlaufschwankung eines Messobjektmerkmals beschrieben, wenn das Messobjekt um eine Achse bzw. Gerade gedreht wird.
Dabei ist die Angabe eines Bezugspunktes immer erforderlich.
Unterschieden wird zwischen Gesamtlauf (radial) und Gesamtlauf (axial), wobei gilt:
Gesamtlauf (radial) = Gesamtrundlauftoleranz
In diesem Fall wird die Toleranzzone über zwei koaxiale Zylinder begrenzt, welche sich in einem angegebenen Abstand zueinander befinden und parallel zur angegebenen Bezugsachse sind.
Gesamtlauf (axial) = Gesamtplanlauftoleranz
Zwei parallele Ebenen in einem gegebenen Abstand zueinander die senkrecht zur Bezugsachse stehen, bilden hier die Toleranzzone.

Gesamtlauf - Kunststoffbranche

Qualitätssicherung: Die Mantelfläche muss zwischen zwei Zylindern mit radialem Abstand 0,2mm liegen

Verwandte Themen:

Rundlauf
Zylinderform
Konzentrizität

Dieser Dienst wird Ihnen präsentiert von PLEXPERT Kanada.

Rundlauf

Dabei handelt es sich um eine Toleranz, welche in der Regel für zylindrische Teile angegeben wird.
Dabei darf bei einer Rotation um eine Bezugsachse die Abweichung eines Messwertes das durch zwei konzentrische Kreise aufgespannte Toleranzfeld nicht verlassen werden.
Die beiden konzentrischen Kreise liegen senkrecht zur angegebenen Bezugsachse.
Der Abstand zwischen den beiden Kreisen wird durch den zusammen mit dem Zeichen für Rundlauf angegebenen Wert beschrieben.
Die so beschriebene Toleranz wird Rundlauftoleranz oder Rundlauf radial genannt.
Bei einer Umdrehung um die Bezugsachse darf die angegebene Rundlaufabweichung nicht überschritten werden.

Daneben kann die Toleranzzone durch zwei parallele Ebenen aufgespannt werden.
Diese befinden sich senkrecht zu einer angegebenen Bezugsachse und haben den angegebenen Abstand zueinander.
In diesem Fall wird die Toleranz auch Planlauftoleranz oder Rundlauf axial genannt.
Bei einer Umdrehung um die Bezugsachse darf die Planlaufabweichung nicht überschritten werden.

Rundlauf - Kunststoffbranche

Qualitätssicherung: Messwerte im tolerierten Bereich müssen innerhalb der konzentrischen Kreise im Abstand von 0,2mm liegen

Verwandte Themen:

Gesamtlauf
Koaxalität
Rundheit

Dieser Dienst wird Ihnen präsentiert von PLEXPERT Kanada.

Zylinderform

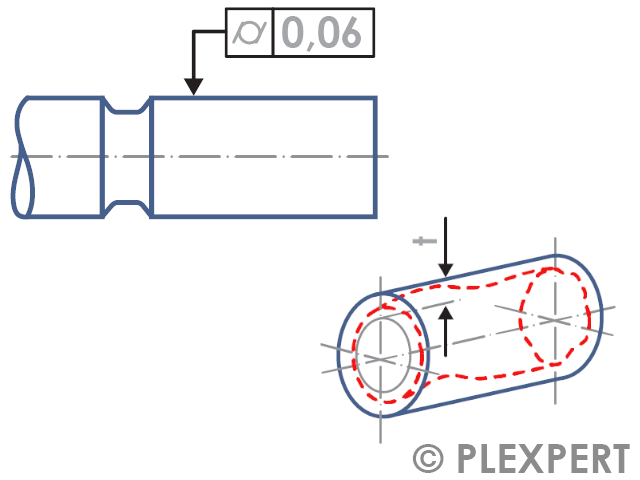
Um auf technischen Zeichnungen anzuzeigen, dass eine Mantelfläche zwischen zwei koaxialen Zylindern liegen muss, wird das Symbol der Zylinderform angegeben.
Dabei wird kein Bezugspunkt beschrieben sondern lediglich der radiale Abstand von zwei koaxialen Zylindern, welche um die tolerierte Mantelfläche gelegt werden.
Die Zylinderform ist eine Formtoleranz.

Zylinderform - Kunststoffbranche

Qualitätssicherung: Tolerierte Mantelfläche mit einem Abstand der gedachten Zylinder von 0,06mm

Verwandte Themen:

Rundheit
Koaxialität
Position

Dieser Dienst wird Ihnen präsentiert von PLEXPERT Kanada.

Kunststoffprüfung

Unter diesem Begriff versteht man eine systematische Untersuchung der physikalischen, mechanischen, thermischen und chemischen Eigenschaften von Kunststoffen.
Damit wird deren Qualität und Eignung für spezifische Anwendungen bewertbar gemacht. Zu den wichtigsten Prüfverfahren gehören Zug-, Druck- und Biegeversuche, Härteprüfungen, Schlagzähigkeitstests sowie thermische Analysen wie DSC und TGA. Diese Prüfungen helfen dabei, die Materialeigenschaften genau zu charakterisieren und sicherzustellen, dass Kunststoffe den Anforderungen in ihrer späteren Anwendung gerecht werden. Die Ergebnisse der Kunststoffprüfung sind entscheidend für die Auswahl geeigneter Materialien und die Entwicklung neuer Kunststoffprodukte. Zudem ermöglichen sie die Qualitätskontrolle in der Produktion und die Überprüfung von Materialkonformität nach Normen und Standards. Kunststoffprüfungen tragen somit wesentlich zur Sicherheit, Funktionalität und Langlebigkeit von Kunststoffprodukten bei.

Kunststoffprüfung - Kunststoffbranche

Qualität: Zugprüfung an einem Normprüfstab

Verwandte Themen:

Youngscher Modul
Poissonzahl
Shore-Härte

Dieser Dienst wird Ihnen präsentiert von PLEXPERT Kanada.

Shore-Härte

Unter diesem Begriff versteht man eine nach ach Albert Ferdinand Shore benannte Kennzahl, welche ein Maß für die Elastizität und Härte von Materialien wie Gummi und Kunststoffen ist.
Sie wird mithilfe eines Durometers gemessen, das einen federbelasteten Stift in die Materialoberfläche drückt. Die Shore-Härte wird in verschiedenen Skalen angegeben, wobei Shore A für weichere Materialien und Shore D für härtere Materialien verwendet wird.
Der Messwert reicht von 0 (sehr weich) bis 100 (sehr hart). Je höher der Wert, desto härter ist das Material. Die Shore-Härte ist wichtig für die Auswahl von Materialien in Anwendungen, bei denen bestimmte Elastizitäts- und Härteeigenschaften erforderlich sind.
Weitere Informationen finden sich in den folgenden Normen: DIN ISO 7619-1, DIN EN ISO 868, DIN 53505 und ASTM D 2240.

Shore-Härte - Kunststoffbranche

Qualität: Unterschiede zwischen den Messverfahren Shore A und Shore D

Verwandte Themen:

Härte
Kunststoffdiagnostik
Kunststoffprüfung

Dieser Dienst wird Ihnen präsentiert von PLEXPERT Kanada.

Härte

Das Maß für den Widerstand eines Materials gegen das Eindringen eines anderen (härteren) Körpers wird Härte genannt.
In der Kunststoffbranche wird die Härte verwendet, um die Festigkeit und Widerstandsfähigkeit eines Materials zu bewerten. Es gibt verschiedene Messverfahren, darunter die Shore-Härte, die Vickers-Härte und die Rockwell-Härte, die jeweils unterschiedliche Aspekte der Materialeigenschaften messen. Härteprüfungen sind wichtig, um die Eignung von Kunststoffen für bestimmte Anwendungen zu bestimmen, insbesondere in Bereichen, wo Verschleißfestigkeit und mechanische Belastbarkeit entscheidend sind.
Härtewerte werden oft in Zahlen angegeben, wobei höhere Werte auf härtere Materialien hinweisen.
Die Bestimmung der Härte ist ein zentraler Aspekt der Materialprüfung und -entwicklung in der Kunststoffindustrie.

Härte - Kunststoffbranche

Qualität: Konventionelle Härteprüfung: (1) Belastung bis zur Prüflast, (2) Kriechvorgang unter Prüflast, (3) Elastische Rückfederung

Verwandte Themen:

Shore-Härte
Youngscher Modul
Kunststoffprüfung

Dieser Dienst wird Ihnen präsentiert von PLEXPERT Kanada.

Härteprüfgerät

Zur Bestimmung der mechanischen Oberflächensteifigkeit elastomerer Werkstoffe werden Messsysteme eingesetzt, die das Eindringen eines definierten Prüfkörpers unter kontrollierter Kraft erfassen. Bei der Mikro-Shore-A- sowie der IRHD-Micro-Prüfung wird dabei die Eindringtiefe eines genormten Indenters in Materialien wie Gummi oder andere Elastomere präzise gemessen. Ein Härteprüfgerät ermöglicht diese Messung unter reproduzierbaren Bedingungen und liefert quantitative Werte zur Bewertung von Materialeigenschaften, Qualität und Alterungsverhalten. Besonders bei dünnen Proben, kleinen Bauteilen oder lokalen Materialanalysen bietet die Mikro-Härteprüfung eine hohe Messgenauigkeit und Vergleichbarkeit.

Härteprüfgerät - Kunststoffbranche

Qualitätssicherung:

Verwandte Themen:

Shore-Härte
Härte
Elastomer

Dieser Dienst wird Ihnen präsentiert von PLEXPERT Kanada.

Elastomer

Kunststoffe mit wenigen Querverbindungen in der molekularen Struktur werden Elastomere genannt.
Die molekularen Ketten können sich relativ frei zwischen den Querverbindungen bewegen.
Dies führt zu einem elastischen Verhalten.
Anwendungen sind Gummibänder, Reifen, Federn, usw.
Typische Elastomere sind Gummi, Silikon und PU.

Elastomer - Kunststoffbranche

Kunststoff: Elastomere bestehen aus molekularen Ketten mit leichten Querverbindungen

Verwandte Themen:

Duromer
Thermoplast

Dieser Dienst wird Ihnen präsentiert von PLEXPERT Kanada.