流动螺旋 (Flow Spiral)
在特定的加工参数(温度、速度和压力)下,聚合物的最大流动长度可以用流动螺旋模具来研究。
流动路径需要足够长,这样就没有材料可以完全填充模腔。
为了便于测量,将在模腔内使用标记来更快地识别长度。
将两种材料与流动螺旋进行比较,可以找到更适合生产的材料(对于所选择的参数)。

在特定的加工参数(温度、速度和压力)下,聚合物的最大流动长度可以用流动螺旋模具来研究。
流动路径需要足够长,这样就没有材料可以完全填充模腔。
为了便于测量,将在模腔内使用标记来更快地识别长度。
将两种材料与流动螺旋进行比较,可以找到更适合生产的材料(对于所选择的参数)。
在给定的时间内,通过横截面传输的介质的总量称为流量。在数学公式中,可以用字母Q表示流量。
在 注塑成型 过程中,通常由流量控制注塑阶段的开始直到达到切换点。
在这个阶段,设备在设定值保持流量。
因此,根据 模腔 体积,给定的流量产生压力剖面。
通常螺杆向前移动,直到达到给定的切换点。这个动作可以用不同的速度来完成。
在切换点,设备切换到压力控制,直到保压阶段结束。
这意味着给定的压力保持在螺杆顶端之前。
在此基础上确定了流量。
流量不仅对注塑很重要,对冷却剂也很重要。
它决定了雷诺数的高度,从而决定 层流 或 紊流 。
可能的流量取决于各自的 冷却装置 ,需要根据 泵的曲线 进行检查。

所有熔化通道都称为流道或流道系统。
对于这些名字,热流道和冷流道没有差别。
一个好的流道负责平衡填充 模腔,使用更少的原材料和减少压力损失。

对于有限元(FE)计算,将使用许多小元素来描述要计算的物体。
元素可以是线性,平面或实体的点。
分成较小的部分(有限元)称为网格化或离散化。
它看起来像一个网格,覆盖在 塑料件 上。
如今,仿真程序可以部分或完全自动地接管离散化。
通过这种方式,可以生成理想化的模型进行处理以进行计算。
注意网格密度很重要:所有结果的绝对值始终取决于网格密度。
因此,为每个计算变量选择相同的网格密度非常重要,这样计算结果的差异就不会因元素大小不同而引起。
还应该注意的是,随着元素数量的增加,数值复杂度以及计算时间也成比例地增加。
每个元素都分配有某些属性。
例如,可以为平面元素分配壁厚,或者为线形元素分配其横截面。
对于每个单独的元素,都会计算对应的方程式。
这些例如是对泥浆的变形,由于体积流量变化引起的速度变化或由于热量输入引起的温度变化。
对于整个组件,各个方程式组合在一个整体矩阵中。
因此,可以计算任意复杂的几何形状。

相关话题:
本信息及服务由以下机构提供:
当涉及到多种组件注塑时,采用立式旋转台。
多个模腔,应采用不同的填充方式。
例如,第一个腔体用于制造刮冰器的主体。
在第一次注塑后,模具打开,立式旋转台将动模侧移到一个新的位置。
这样,在第一个腔内的产品被移动到第二个腔。
合模后,对零件或分型面进行密封。
然后将第二种成分注入第二腔。
在我们这个例子中可以对冰刀的把手区域进行处理。
旋转台可自由编程。
对于两个组件,它的正常旋转角度为180°,对于三个组件,它的正常旋转角度为120°。


相关话题:
Do you want to hide this popup?
用一个单一的值来比较不同的聚合物是比较容易的。
因此,对于粘度通常使用MFI(熔体流动指数)。
这个数值描述了在特定的温度和压力下(主要是2、16公斤或5公斤),聚合物在10分钟内通过给定毛细管的质量。
这意味着MFI越高,聚合物的粘度越小。
使用的单位是克/10分钟。

相关话题:
注塑工艺 非常依赖于温度。
如果熔融塑料进入 模腔 ,则温度会很高,并且随着时间的流逝会逐渐降低。
温度的降低基于给定的模具 冷却布局 和工艺参数设置。
在仿真中,温度结果显示了当前瞬间 塑料件 和模具的温度分布。
它可以帮助评估过程中与温度相关的方面,例如热点。

注塑工艺: 塑料件 和模具上的温度分布。
相关话题:
在注射成型中,粘度描述了塑料在模腔中的流动阻力。
材料的较高缓慢移动意味着较高的粘度。
流动曲线表明,塑料的粘度随剪切速率和温度的不同而变化。
这些曲线需要借助粘度计或流变仪进行测量。
粘度由式子η(Eta)描述。
它的单位是帕斯卡秒。
粘度示例:
水: 0,001 Pas
油: 0,03-0,1 Pas
甘油: 1,5 Pas
蜂蜜: 10 Pas
易流动的塑料熔体: 1000-5000 Pas
不易流动的塑料熔体: 10000 – 100000 Pas


相关话题:
本信息及服务由以下机构提供:

塑料工业中主要采用的成型工艺是注塑成型。
通过注塑机以及热作用,塑料材料变成粘性状态。
然后,在压力下将熔体注入模具的型腔。
产品的形状和表面结构由腔体的几何形状决定。
冷却或交联反应(用于弹性体)使塑料件凝固,在打开模具后使其弹出。
注塑成型工艺特别适合大批量生产。
这是因为模具制造成本较高,需要将成本分摊到单个塑料件上。
注塑件可以在弹出后直接使用。

相关话题:
在 注塑成型 过程中,填充 冷流道(如果存在)和 模腔 的时间称为注射时间(下面时间压力图中的紫色线)。
注射时间慢的优点是剪切量少,处理后的材料更温和。
但是,过低的注射次数会导致压力增加或部分填充不完整。

模腔内的压力称为模腔压力或具体压力。
可以用传感器来测量实际过程和注塑模拟时的数值。
一个完整周期的时间/压力曲线有助于验证vp转换,以及挤压阶段的高度和长度。
塑料件质量可以更容易被评估。

相关话题:
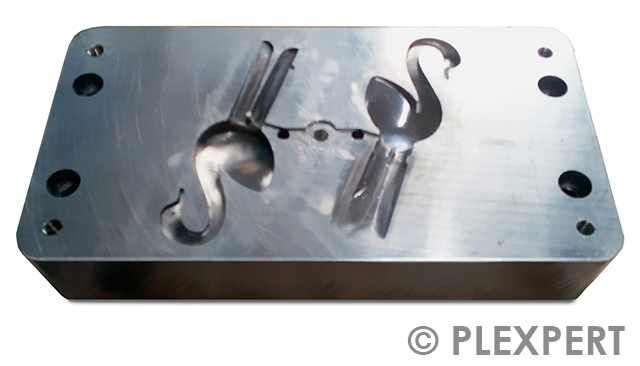
两半模具之间的空隙,应该用熔体填充,叫做模腔。
为了得到尺寸精确的塑料件,在生产模腔时需要考虑材料的收缩。
在注塑模拟中,使用模腔尺寸进行翘曲计算是非常重要的。
相关话题:
流体的流动特性是由它的运动类型来描述的。
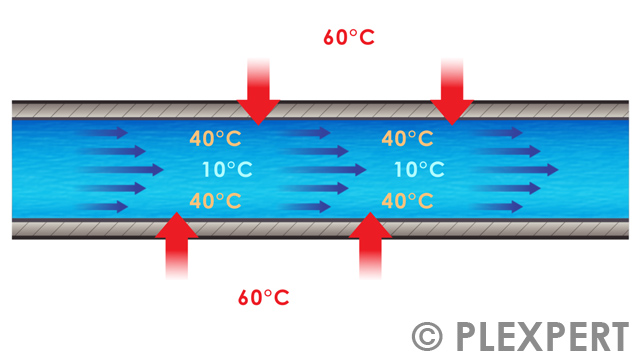
在等温的分离层中直接向前运动称为层流。
雷诺数小于4000的管道将具有这种流动特性。
在 注塑成型 过程中,层流冷却剂在靠近模壁的地方 温度 最高。
最低 温度 将出现在 冷却通道 的中心。
液体从外部加热到内部。
一旦外层冷却剂吸收了最大的热量,模具就不再冷却。
由于层流流动,冷却剂内部没有 温度 交换。
冷却剂的外层是热的。
这意味着冷却剂不能足够冷却模具了。
因此,层流不建议作为冷却剂。
相关话题:
流体的流动特性通过其运动描述。
涡旋向前运动称为湍流。
雷诺数大于4000的管道会有这种流动特性。
由于紊流的存在,新的冷却剂被引入冷却通道壁以吸收热量。
之后它会移动到冷却通道的中心,然后从那里回到模壁。
通过这种运动,更多的热量可以被冷却剂带走,因此冷却效率更高。
因此,推荐紊流作为冷却剂。

相关话题:
在注塑模具中,热流道系统 借助气隙实现热隔离。
由于作用力,必须使用 热流道系统 的支撑件作为与模具周围壁的连接。
为了获得优选的低热量,将钛或陶瓷用作载体的材料。
此外,目标是使该支持尽可能小,但在必须时尽可能多。

相关话题:
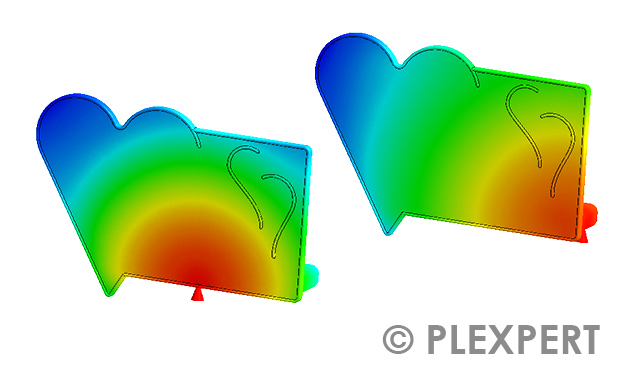
在注塑成型中,熔体通过浇口注入型腔内。浇口位置对产品质量有重要影响。
焊缝的走向、气阻的存在和纤维的取向取决于浇口的位置。
不同的流动长度会影响填充空腔所需的压力。
浇口位置的壁厚决定了充填时间的长短。
此外,浇口位置可能会大大改变产品的翘曲。
相关话题:
在 注塑成型 工具中,气缸和 冷流道/腔之间的熔体通道称为 热流道。
与 冷流道 的不同之处在于,热流道 至少有一个加热器,以保持 热流道 的 温度。 热流道 内的 熔体 在完整 循环期间保持液态,并将直接用于下一次循环。
不产生废料。
热流道 用于保存材料或避免 焊缝(顺序喷射)


容积网格可以由不同的元素类型组成。
很多时候使用纯六面体或 四面体 。
BLM非常适合精确显示边界区域。
BLM代表边界层网格。
边界层由具有 三角形表面 的 棱柱 制成。
内部充满 四面体 。
特别是在 注塑成型模拟中,这种网格类型是首选

相关话题:
该缩写指的是一种数值分析技术(有限元法 = FEM),用于产品开发。
它通过将复杂的结构和部件划分为更小、更易于计算的元素,对其进行模拟和分析。
通过使用有限元法,工程师可以预测成型零件在不同环境和条件下的载荷、应力和变形。
这对于优化产品和避免设计错误至关重要。

“通过非切割成型(例如通过压制、压缩成型或 注塑成型)在所有侧面封闭模具中由熔体生产的塑料件”被称为
根据 DIN 7708,第 1 页 [自由翻译] 作为 模具 。
因此,在 注塑成型 中,通过用熔融塑料填充 模腔 而生产的最终产品称为成型塑料件。
应该注意的是,可能存在的 冷流道 不是模制部件的组成部分。

相关话题:
评估元素质量的有用参数是纵横比。
在仿真中,三角形元素是使 产品 表面啮合的主要因素。
可以以不同方式确定纵横比。
例如,在Moldex3D中,纵横比是基于两个圆计算的。
内圆接触三角形切线的每个边缘,而外圆穿过元素的所有边缘。
纵横比等于内半径除以圆的外半径的两倍。
等边三角形的长径比为1,没有表面积的三角形的长径比为0。
纵横比越高,质量越好。
在Moldflow中,有多种计算纵横比的方法。
使用同一种策略,类似于Moldex3D,纵横比在0到1之间。
另一种策略导致纵横比从1.16到无穷大。因此,最小值代表最佳质量。

注塑成型模拟: 在Moldex3D中,纵横比是圆的内半径(蓝色)除以圆的外半径(黄色)的两倍。
相关话题:
在注塑成型中,两种不同的材料(也称为成分)经常用于生产一个零件。
材料可以是完全不同的(硬的和软的聚合物)或有相同的基础,但不同的颜色。
在2次注射成型过程中,首先将第一个成分注射到模腔中,冷却到一定的温度。
然后,将第一个成分,例如,通过一个旋转的碟形工具或一个机器人,传送到一个新的模腔,在其上注入第二个成分。
重要的是要考虑不同的加工温度。
不需要重新荣华第一个成分。
两个成分应该在同一时间结合在一起。

相关话题:
注塑模具一般由注入侧和脱模侧两部分组成。
这两部分之间的接触面称为分模线。
通过这个,空气被从模腔输送到外面。
当模具被打开时,塑料件和冷流道在分模线上与模具分离并脱模。
分模线通常以塑料件周围的接缝出现。

相关话题:
一群塑料行业的专家于 2006 年在德国成立了 PLEXPERT 公司。
公司下设两个部门。一个部门专注于有限元模拟,如注塑成型模拟和结构分析。
基于数十年的实践经验,PLEXPERT 的咨询服务提供符合 dfm 标准的结果,以降低部件成本,提高塑料部件的生产质量。
第二个部门侧重于为塑料工业开发和提供软硬件。PLEXPERT 凭借先进的产品,为确保生产安全和减少对宝贵资源的需求做出了贡献。
如今,PLEXPERT 在加拿大、德国、泰国和中国都设有办事处,以便快速有效地为客户提供支持。
由于塑料专家网络的紧密联系,PLEXPERT 在许多其他国家也有合作伙伴,可以提供 PLEXPERT 产品和服务。

相关话题: