冷却通道(Cooling Channel)
热量通过 熔体 进入模具,需要将其带走。
因此,通过在模具上钻孔,水或油会流经。这些小孔本身被称为冷却通道。
为了使冷却通道具有较高的效率,必须精确的选择其与 模腔 和相邻通道的距离。
冷却通道的长度、直径,以及冷却通道相互接触的曲线角度,都会影响冷却 质量 。
冷却剂的 温度 和速度也是一样的。

热量通过 熔体 进入模具,需要将其带走。
因此,通过在模具上钻孔,水或油会流经。这些小孔本身被称为冷却通道。
为了使冷却通道具有较高的效率,必须精确的选择其与 模腔 和相邻通道的距离。
冷却通道的长度、直径,以及冷却通道相互接触的曲线角度,都会影响冷却 质量 。
冷却剂的 温度 和速度也是一样的。
从设备喷嘴/ 热流道 到 模腔 的未加热的熔体通道称为冷流道。
在 注塑过程 周期 中,冷流道冷却并冻结。
进浇口的几何形状有很多种,例如伞型进浇口,腰果型进浇口,环型进浇口。
冷流道和塑料件一起被弹出。
与塑料件的分离是自动或手动完成的。
弹出后的冷流道将被回收或作为废弃物处理。


在填充结束后,注塑成型中,塑化单元的螺杆前仍有熔体。
这些熔体形成的物质称之为料垫。
在保压阶段,这个料垫用来补偿 模腔 内的 收缩 。
通过控制料垫可以观察注塑件的 质量 。
这种差异可能表明止回阀的磨损。
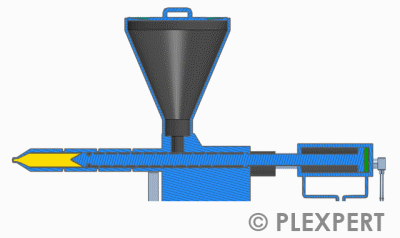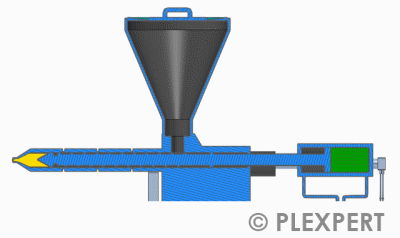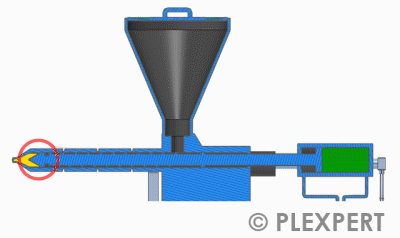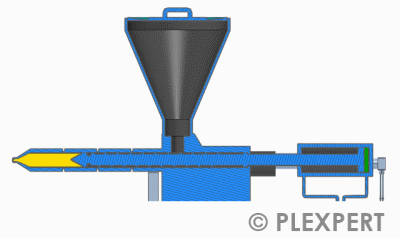
在注塑成型中,被加工的树脂通过料斗进入注塑机。
料斗的形状可以是圆形的,也可以是方形的。料斗进入一个与螺杆缸相连的圆柱形排水孔。
料斗在物料更换前可以轴向移动。
通过这种方式,可以在填充其他材料之前释放。
设备料斗的灌装可以手动完成,也可以通过中心物料供应自动完成。
根据不同的应用,料斗通常还配有干燥机或混合器。

相关话题:
由多边形平行移动而成的固体叫做棱镜。
在有限元分析中,常用的棱柱体是三角形的。
它的优点是一个非结构化网格在两个方向,同时,一个结构化的主要方向
在曲面网格的基础上,将棱柱单元挤出到塑料件中。
这样构建的棱柱单元不同层是可能的。结合四元网格(其余部分),建立了精度高、单元少的blm网格。因此,计算时间可以减少。
基于三角形足迹棱镜的特殊形式,允许用于注塑模拟的流道系统中,纤维在流道内的流动方向上有一个方向,而没有第二个优先方向。

Do you want to hide this popup?
由冷却装置和冷却通道组成的冷却系统使注塑模具上升到特定的温度。
水或油被用作流经通道的冷却剂。
温度分布越好,冷却时间越短。
目的是使模壁温度均匀。
这是可以减少翘曲的一个因素。

相关话题:
注塑成型中的冷却系统通常是通过钻孔的方式插入钢体内的。
通过添加塞子,明确了冷却剂的流动路径。
与其他冷却技术相比,常规冷却方式成本较低,而且对大多数模具来说,这种方式是令人满意的。

相关话题:
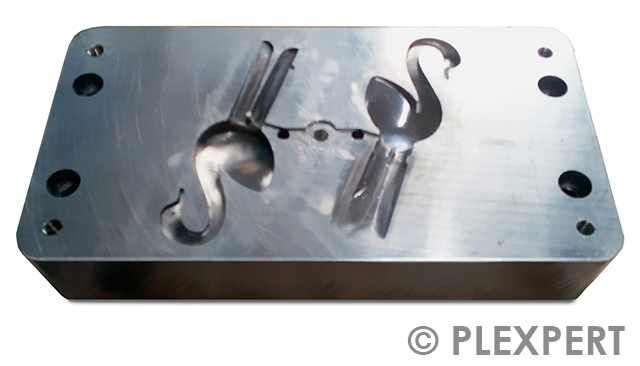
两半模具之间的空隙,应该用熔体填充,叫做模腔。
为了得到尺寸精确的塑料件,在生产模腔时需要考虑材料的收缩。
在注塑模拟中,使用模腔尺寸进行翘曲计算是非常重要的。
相关话题:
根据DIN 55 350 / T11的质量定义是“设备的性质,因为它可以满足指定和要求的需求”。
使用不同的因素来评估塑料件的质量。
最简单的是光学评估。
可见表面上不得有条纹,烧伤痕迹,凹陷痕迹和/或气陷。
尺寸检查用于控制塑料件的功能。
收缩和翘曲是主要的质量标准。
技术图纸显示了可接受质量的塑料件的必要公差。
必须进行机械测试,以根据塑料件的使用情况检查在塑料件上施加的不同力。
纤维定向,焊缝,空隙和壁厚可能会导致这种质量下降。
材料的选择和工艺都对上述质量因素有决定性的影响。
注塑成型模拟和其他结构分析有助于提前检查塑料件的质量。

质量: 张力杆有助于检查材料的机械性能,以在后面的部分中获得高质量。
相关话题:
注塑工艺 非常依赖于温度。
如果熔融塑料进入 模腔 ,则温度会很高,并且随着时间的流逝会逐渐降低。
温度的降低基于给定的模具 冷却布局 和工艺参数设置。
在仿真中,温度结果显示了当前瞬间 塑料件 和模具的温度分布。
它可以帮助评估过程中与温度相关的方面,例如热点。

注塑工艺: 塑料件 和模具上的温度分布。
相关话题:
塑料工业中主要采用的成型工艺是注塑成型。
通过注塑机以及热作用,塑料材料变成粘性状态。
然后,在压力下将熔体注入模具的型腔。
产品的形状和表面结构由腔体的几何形状决定。
冷却或交联反应(用于弹性体)使塑料件凝固,在打开模具后使其弹出。
注塑成型工艺特别适合大批量生产。
这是因为模具制造成本较高,需要将成本分摊到单个塑料件上。
注塑件可以在弹出后直接使用。

相关话题:
在 注塑成型 工具中,气缸和 冷流道/腔之间的熔体通道称为 热流道。
与 冷流道 的不同之处在于,热流道 至少有一个加热器,以保持 热流道 的 温度。 热流道 内的 熔体 在完整 循环期间保持液态,并将直接用于下一次循环。
不产生废料。
热流道 用于保存材料或避免 焊缝(顺序喷射)


当材料以高 流速 进入更大的 模腔 时,可能会发生喷射。
虽然熔体没有撞到模壁,但会形成一条蛇形的绳索,直到到达模壁为止。
帘线表面的冷却阻止了帘线和新进入的熔体之间的良好融合。
这导致刚度降低和可见痕迹。
缓慢的注入或浇口正后方的凸起壁会阻止喷射效果。

注塑成型 误差: 由于偏振光,可见喷射。
相关话题:
为了弥补收缩,必须在100%填充后注入更多的材料。
挤压时间的长度(下面的时间压力图中的绿线)必须以达到浇口冻结时间的方式来选择。
较短的挤压时间会加大的凹痕和孔洞的风险

相关话题:
根据加工和环境 温度 之间的密度变化,可能会出现注塑成型 收缩。
收缩分为加工收缩和后加工收缩两种。
由于体积收缩、模具 约束、结晶度和取向,模具 中会发生加工收缩。
加工后收缩率通常在生产后 24 至 48 小时后测量。
收缩的发生主要是由于残余应力的松弛。

相关话题:
在有厚壁和筋条的区域,表面可能会出现一个空洞。
有时可能只注意到周围表面光泽的差异。
质量积累导致较高的体积收缩,这是不够达到保压压力的。
在冷却过程中,表面被拉到内部,出现了一个缩痕。
临界区壁厚小,填料压力大,降低了缩痕的风险。


相关话题:
在厚壁和筋条之间的区域,可能会在内部出现一个“洞”。
质量积累导致较高的体积收缩,这是没有足够的调整保压压力。
在冷却过程中,熔体被拉到表面,在内部留下一个空洞。
ct扫描和切割有助于检测这些错误。
临界区壁厚小,填料压力大,减小了空洞产生的风险。

相关话题:
注塑用的树脂大多吸湿(吸水)。
塑料树脂干燥后,应确保物料内部有规定的剩余水分含量。
这需要根据材料供应商提供的规格参数进行检查。
如果残余水分过高,则有增加气陷、空泡等缺陷的风险。
I除此之外,塑料件的机械性能也会降低。
因此,在塑料制品干燥前和注塑成型前对其残余含水率进行测量是非常重要的。


质量:便携式剩余湿度计
相关话题:
本信息及服务由以下机构提供:
塑料颗粒通常储存在小桶(袋包装 器皿),大桶(八角仓)或 筒仓 中。
八角是仓由瓦楞纸板制成的八角形容器。
它的设计,适用于大多数塑料颗粒,1吨的粘合量。
通常,八角仓还用薄塑料箔布置,颗粒被填充到其中。
如果将相同的材料供应给多台机器,则在中央材料站上使用八角仓。

相关话题:
在聚合物基体中加入玻璃纤维可以提高塑料件的强度和刚度。
在注塑过程中,纤维的取向取决于熔体的流动。
方向随壁厚不同而不同。
在焊缝处,纤维的位置垂直于流动方向。
上述效应导致材料的各向异性行为。
各向异性对塑料件的强度、刚度、收缩和变形有重要影响。

相关话题:
在CAD系统中,生成零件的几何形状。
这可以通过不同的方式实现:
一种方法是使用简单的3d体(圆柱体、长方体等)直接构建更复杂的3d目标。
另一种方法是创建单个表面来构建3d目标。
如果所有的表面都建立了一个封闭的表面,并且内部和外部表面都有明确的定义,那么这个结果就称为体模型,与所选择的生成CAD模型的方法无关。

CoreTech System公司的Moldex3D是用于模拟塑料零件的领先软件。
它可以帮助例如验证零件设计,平衡 填充 ,选择正确的机器,检查 冷却 布局和 翘曲 预测。
结果可以直接导出到结构力学程序。
通过3D网格划分,可以 模拟 传统 注塑成型 以外的其他应用程序,例如GAIM / WAIM,发泡和ICM。


模拟: 现代化的用户界面可分析 模拟 结果。
相关话题:
一群塑料行业的专家于 2006 年在德国成立了 PLEXPERT 公司。
公司下设两个部门。一个部门专注于有限元模拟,如注塑成型模拟和结构分析。
基于数十年的实践经验,PLEXPERT 的咨询服务提供符合 dfm 标准的结果,以降低部件成本,提高塑料部件的生产质量。
第二个部门侧重于为塑料工业开发和提供软硬件。PLEXPERT 凭借先进的产品,为确保生产安全和减少对宝贵资源的需求做出了贡献。
如今,PLEXPERT 在加拿大、德国、泰国和中国都设有办事处,以便快速有效地为客户提供支持。
由于塑料专家网络的紧密联系,PLEXPERT 在许多其他国家也有合作伙伴,可以提供 PLEXPERT 产品和服务。

相关话题: