螺杆极限塞规(Screw Limit Plug Gauge)
如果需要检查螺纹以确保零件的 质量 ,则用螺纹极限 塞规 检测螺纹孔。
去边的油缸应该在不用力的情况下拧入螺纹。
这是在整个线程长度上完成的。
螺纹极限 塞规 的不合格量规上有红点或红条。
不用力也要旋进螺纹。在拧松过程中,要计算匝数。如果数字大于3,则线程出错。
在螺杆 极限塞规 的两端可以找到相应的极限 塞规 。
相关话题:
如果需要检查螺纹以确保零件的 质量 ,则用螺纹极限 塞规 检测螺纹孔。
去边的油缸应该在不用力的情况下拧入螺纹。
这是在整个线程长度上完成的。
螺纹极限 塞规 的不合格量规上有红点或红条。
不用力也要旋进螺纹。在拧松过程中,要计算匝数。如果数字大于3,则线程出错。
在螺杆 极限塞规 的两端可以找到相应的极限 塞规 。
相关话题:
外螺纹可以借助 螺纹量规 进行检查。
使用即通规螺纹量规测量样品的齿腹直径和螺距偏差。
此外,可以测试芯直径。因此,它是尺寸规和形状规。
需要将测试样品完全拧入即通规螺纹量规中,而无需施加任何特定的力。
如果不是这种情况,则不能满足公称尺寸的公差。
即止规螺纹量规用于测量落在指定的后刀面最小尺寸以下的情况。
即止规螺纹量规永远无法适合完美的测试样品。因此,它只是一个尺寸规。
环形量规的剔除(即止规)侧标有红色。
相关话题:
可以使用量块来检查和校准测量仪器和测试设备。
量块由钢、碳化物或陶瓷制成。
它们可以用作直接测量的二级标准。
每个量块都以高精度体现一定的长度。
如果需要,可以组合多个块以创建需要测量的任何尺寸。
量块有多种形式,如平行、角形、球形或圆柱形。
相关话题:
流体的流动模式可以由称为雷诺兹扎尔的无量纲量来定义。
它是惯性力与 粘性的 比率 。
计算流体的雷诺数,我们需要将速度乘以特征线性维数,然后将其除以运动 粘度。
流动行为从 层流 变为 湍流 的临界雷诺数大约是2300。
在塑料工业中,雷诺数对于 冷却系统 很重要。

相关话题:
我们呼吸的空气和我们周围的空气通常是具有一定湿度的气体混合物。这种潮湿气体的混合物可能含有蒸汽和空气。
蒸汽可以通过其他可冷凝元素进行交换,空气可以通过特定气体进行交换。
露点定义为处于平衡状态的潮湿气体的 温度 ,其中冷凝和汽化处于平衡状态。因此气体刚好饱和。
6 bar 时压缩空气的露点为 -40 °C。该露点应用于避免气动系统中的水和/或 塑料件 上的水滴被吹掉。
为确保塑料树脂的有效干燥,使用的加热空气应提供 0 °C 的露点。

相关话题:
Do you want to hide this popup?
试样允许的上、下量规可与极限量规相比较。
经过检查,如果一个测试样品的实际尺寸是在一个公差要求内的叫公称尺寸。
与用 卡尺 或千分尺测量相比,没有给出数值。
只有一种说法,即试样的尺寸是好是坏。
与三点式 内径千分尺 相比,极限量规的一大优点是价格便宜。
因此,极限量规是非常好的能确定一个塑料件是好的或需要被废除,或是否需要后加工处理。
相关话题:
根据DIN 55 350 / T11的质量定义是“设备的性质,因为它可以满足指定和要求的需求”。
使用不同的因素来评估塑料件的质量。
最简单的是光学评估。
可见表面上不得有条纹,烧伤痕迹,凹陷痕迹和/或气陷。
尺寸检查用于控制塑料件的功能。
收缩和翘曲是主要的质量标准。
技术图纸显示了可接受质量的塑料件的必要公差。
必须进行机械测试,以根据塑料件的使用情况检查在塑料件上施加的不同力。
纤维定向,焊缝,空隙和壁厚可能会导致这种质量下降。
材料的选择和工艺都对上述质量因素有决定性的影响。
注塑成型模拟和其他结构分析有助于提前检查塑料件的质量。

质量: 张力杆有助于检查材料的机械性能,以在后面的部分中获得高质量。
相关话题:
测试钻孔和沟槽时使用插销。对于平面测试表面,使用特殊的界面压力表。
有不同形状的测量表面,如圆柱、球面、六边形、正方形或螺纹。
最小量规是用好的一面来测量的。为此,它必须用轻微的压力推入孔或槽,而废边可能只有喙。
新的插销通常在好的一面有磨损干扰,这就是为什么打印的值“0”与实际值不匹配的原因。
例如: 新插拔式8 H7的好侧尺寸为8.0027 mm,但 公差 定义为8.000到8.0129。
然而,这种磨损干扰只能在好的一面被发现。
相关话题:
外螺纹可以借助 螺纹量规 进行检查。
使用即通规螺纹量规测量样品的齿腹直径和螺距偏差。
此外,可以测试芯直径。因此,它是尺寸规和形状规。
需要将测试样品完全拧入即通规螺纹量规中,而无需施加任何特定的力。
如果不是这种情况,则不能满足公称尺寸的公差。
即止规螺纹量规用于测量落在指定的后刀面最小尺寸以下的情况。
即止规螺纹量规永远无法适合完美的测试样品。因此,它只是一个尺寸规。
环形量规的剔除(即止规)侧标有红色。
相关话题:
一种用于圆形外径的测量装置,例如轴,螺栓或管道,称为外径 千分尺 或快速 千分尺 。
千分尺 和支架形成一个固定的单元。商业和工业的测量范围大多在0到500毫米 微米之间。
有些千分尺具有直径大于丝杠轴的板,用于测量齿轮齿。这些被称为板式或侧翼千分尺。
径向凹槽使用具有平坦和水平测量表面的外部千分尺进行测量。此外,还有带有锥形测量表面的插件。
螺钉,螺纹螺栓等的外螺纹用外微计测量,外微米具有不断变化的嵌件以适应螺距和螺纹类型。
相关话题:
在采用 传统冷却 的注塑 模具 中,冷却系统 的制造孔尽可能少。
方向的改变是通过交叉钻孔实现的。
这些辅助孔需要用塞子封闭,以避免冷却液流出 模具。
此外,还需要插入塞子以明确冷却液流的方向。
这样,冷却剂可以流过多个区域的钻孔。
塞子可以防止冷却剂流入不确定的方向,并通过强制流动方向支持 模具 的良好 冷却系统 。

相关话题:
卡尺是塞规的对应物。
轴径可以用卡尺检查。
借助游标卡尺,可以在串行测量过程中确定状态为“合格”,“拒绝”或“返工”。
这样就不会有故障部件离开生产线。
与塞规一样,卡尺也有合格产品的一面和带有红色标记的剔除面。
合格的一面代表最大尺寸,并且在量规上比不合格的一面厚。
轴的直径不得大于合格面的直径。
为防止轴直径变小,最小尺寸的剔除面一定不能安装在轴上。
相关话题:
可以使用线性标准来控制和设置外径千分尺。
线性标准具有固定长度,也可称为控制尺寸或调整尺寸。
可提供长度至少为 25 mm 的线性标准件,根据 DIN 863 标准生产。测量表面平整、硬化、研磨和研磨。
相关话题:
由冷却装置和冷却通道组成的冷却系统使注塑模具上升到特定的温度。
水或油被用作流经通道的冷却剂。
温度分布越好,冷却时间越短。
目的是使模壁温度均匀。
这是可以减少翘曲的一个因素。

相关话题:
在 注塑成型 过程中,模具内部的主要热量来自熔融塑料。
流过 冷却通道 的冷却剂吸收热量,这导致冷却剂内部的 温度 升高。
冷却效率的一个指标是入口和出口之间的冷却剂 温度 。
对于工业塑料件,温差应小于3°C,以确保良好的零件质量。
冷却剂 温度 有助于评估冷却设计。这也有助于估算 冷却通道 之间的桥数。
更高的 流量 ,更大的直径和/或更短的 冷却通道 有助于降低冷却剂温度。

相关话题:
在注射成型中,粘度描述了塑料在模腔中的流动阻力。
材料的较高缓慢移动意味着较高的粘度。
流动曲线表明,塑料的粘度随剪切速率和温度的不同而变化。
这些曲线需要借助粘度计或流变仪进行测量。
粘度由式子η(Eta)描述。
它的单位是帕斯卡秒。
粘度示例:
水: 0,001 Pas
油: 0,03-0,1 Pas
甘油: 1,5 Pas
蜂蜜: 10 Pas
易流动的塑料熔体: 1000-5000 Pas
不易流动的塑料熔体: 10000 – 100000 Pas
相关话题:
流体的流动特性是由它的运动类型来描述的。
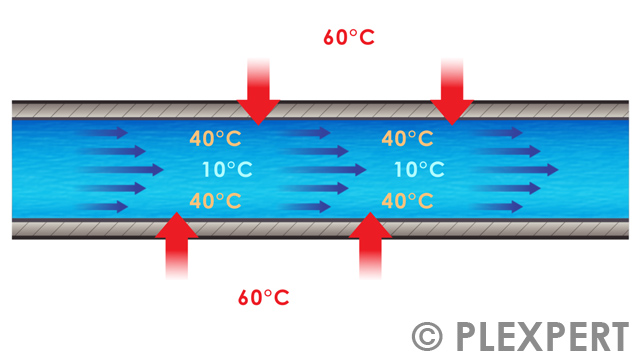
在等温的分离层中直接向前运动称为层流。
雷诺数小于4000的管道将具有这种流动特性。
在 注塑成型 过程中,层流冷却剂在靠近模壁的地方 温度 最高。
最低 温度 将出现在 冷却通道 的中心。
液体从外部加热到内部。
一旦外层冷却剂吸收了最大的热量,模具就不再冷却。
由于层流流动,冷却剂内部没有 温度 交换。
冷却剂的外层是热的。
这意味着冷却剂不能足够冷却模具了。
因此,层流不建议作为冷却剂。

相关话题:
注塑工艺 非常依赖于温度。
如果熔融塑料进入 模腔 ,则温度会很高,并且随着时间的流逝会逐渐降低。
温度的降低基于给定的模具 冷却布局 和工艺参数设置。
在仿真中,温度结果显示了当前瞬间 塑料件 和模具的温度分布。
它可以帮助评估过程中与温度相关的方面,例如热点。

注塑工艺: 塑料件 和模具上的温度分布。
相关话题:
在塑料行业,减少塑料颗粒的 剩余水分 非常重要。
因此,大多数塑料在加工前需要物料干燥。
在热空气或真空干燥机中,剩余水分 会减少。
需要注意的是,每个塑料需要不同的 温度 和时间干燥,从而达到最少的 剩余水分 ,同时材料不会变脆。

相关话题:
吸湿性塑料在加工前必须干燥。为此,可使用不同的干燥系统。干燥空气系统组包括所谓的压缩空气干燥机。
该系统不是在吸附式干燥机中除湿的空气,而是使用预干燥的压缩空气,将其减压、加热,然后分配到物料容器中。使用压缩空气干燥机可以达到 -20 °C 或更低的 露点 。压缩空气干燥机适用于小批量和大批量。压缩空气干燥机节能的进一步发展是双回路压缩空气干燥机。这些系统使用环境空气和/或废气来预热颗粒,与传统的压缩空气干燥机相比,只需要一小部分压缩空气即可提供干燥的气氛。
塑料: 用于干燥吸湿性塑料的压缩空气干燥机。
相关话题:
注塑用的树脂大多吸湿(吸水)。
塑料树脂干燥后,应确保物料内部有规定的剩余水分含量。
这需要根据材料供应商提供的规格参数进行检查。
如果残余水分过高,则有增加气陷、空泡等缺陷的风险。
I除此之外,塑料件的机械性能也会降低。
因此,在塑料制品干燥前和注塑成型前对其残余含水率进行测量是非常重要的。
质量:便携式剩余湿度计
相关话题:
“通过非切割成型(例如通过压制、压缩成型或 注塑成型)在所有侧面封闭模具中由熔体生产的塑料件”被称为
根据 DIN 7708,第 1 页 [自由翻译] 作为 模具 。
因此,在 注塑成型 中,通过用熔融塑料填充 模腔 而生产的最终产品称为成型塑料件。
应该注意的是,可能存在的 冷流道 不是模制部件的组成部分。

相关话题:
一群塑料行业的专家于 2006 年在德国成立了 PLEXPERT 公司。
公司下设两个部门。一个部门专注于有限元模拟,如注塑成型模拟和结构分析。
基于数十年的实践经验,PLEXPERT 的咨询服务提供符合 dfm 标准的结果,以降低部件成本,提高塑料部件的生产质量。
第二个部门侧重于为塑料工业开发和提供软硬件。PLEXPERT 凭借先进的产品,为确保生产安全和减少对宝贵资源的需求做出了贡献。
如今,PLEXPERT 在加拿大、德国、泰国和中国都设有办事处,以便快速有效地为客户提供支持。
由于塑料专家网络的紧密联系,PLEXPERT 在许多其他国家也有合作伙伴,可以提供 PLEXPERT 产品和服务。

相关话题: