玻璃纤维取向(Glass Fiber Orientation)
在聚合物基体中加入玻璃纤维可以提高塑料件的强度和刚度。
在注塑过程中,纤维的取向取决于熔体的流动。
方向随壁厚不同而不同。
在焊缝处,纤维的位置垂直于流动方向。
上述效应导致材料的各向异性行为。
各向异性对塑料件的强度、刚度、收缩和变形有重要影响。

相关话题:
在聚合物基体中加入玻璃纤维可以提高塑料件的强度和刚度。
在注塑过程中,纤维的取向取决于熔体的流动。
方向随壁厚不同而不同。
在焊缝处,纤维的位置垂直于流动方向。
上述效应导致材料的各向异性行为。
各向异性对塑料件的强度、刚度、收缩和变形有重要影响。

相关话题:
在 注塑成型 的塑化过程中,熔体被旋转的螺杆向前推动。
螺杆(P1)前面积累的压力是其向后运动的原因。
需要一定的背压(P2)来承受螺杆的这种向后运动。
这是为了确保更好地混合颜色和 添加剂 ,熔体能有更好的均匀性并控制注射量。
在该过程中,剪切热也施加到熔体上。
对于大多数塑料材料,建议的背压范围为20 bar至200 bar。
另一面的PVC使用高达400 bar的背压。

对于2.5D的注射成型模拟,需要一个表面网格。
选择的CAD模型的所有表面将覆盖三角形元素,以建立一个封闭的网格。
表面网格可以通过导出为stl文件的cad系统自动生成。这种格式通常用于快速原型制作过程。
但是这种网格的质量对于注塑模拟来说不够精确。
网格包含几何信息,需要优化。
拥有大量的元素以及确保每个元素具有良好的高宽比非常重要。

容积网格可以由不同的元素类型组成。
很多时候使用纯六面体或 四面体 。
BLM非常适合精确显示边界区域。
BLM代表边界层网格。
边界层由具有 三角形表面 的 棱柱 制成。
内部充满 四面体 。
特别是在 注塑成型模拟中,这种网格类型是首选

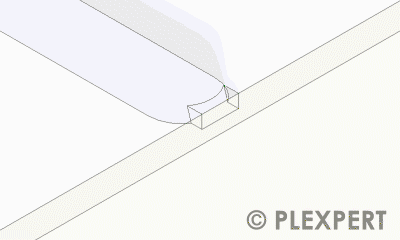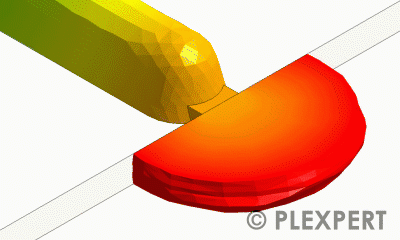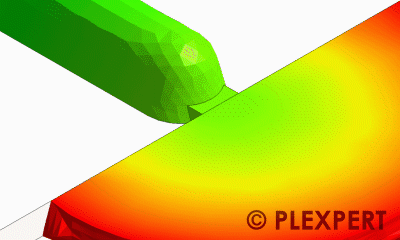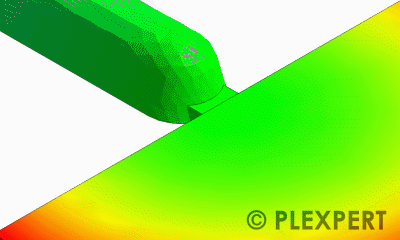
边缘浇口是 注塑成型 最基本的浇口之一。
浇口通常沿模具的 分型线 具有矩形横截面,以将 流道系统 与 模具模腔 连接。
公共边缘浇口位于空 模腔 的侧面。
可以通过铣削等基本加工工艺轻松制造。
边缘浇口的缺点是在排出 后模 制件与流道之间的连接仍然保留。
分离需要额外的机械作用。此外,这种闸门可能会发生 喷射 。
相关话题:
Do you want to hide this popup?
制模后模腔尺寸和塑料件尺寸之间的差异称为线性收缩。
它可能受到模具,结晶度和定向的影响。
由于填充和填充阶段中聚合物和填料(如果材料包含填料)中的剪切力和拉伸力而发生定向。
定向的方向和大小可能会发生变化,并且会直接影响收缩率。

相关话题:
由大约80%的晶体结构组成的热塑性塑料被称为半晶体材料。
它们的结构是有序的,其中也包含一些无序的区域。
有序区域给出了材料的强度和刚度。
由于较高的刚度,当施加一个载荷时,材料会被打散而不是弯曲。
半结晶聚合物典型的例子是: PA, POM, PP and PE.

相关话题:
在 注塑成型 过程中,熔融塑料被迫 填充 模具内的进料系统和 模腔 。
熔体前沿显示了熔融塑料如何随时间在模具内移动。
有关此运动的知识有助于评估模具的填充。
例如,它显示了 气陷 和 焊接线 。

相关话题:
塑料工业中主要采用的成型工艺是注塑成型。
通过注塑机以及热作用,塑料材料变成粘性状态。
然后,在压力下将熔体注入模具的型腔。
产品的形状和表面结构由腔体的几何形状决定。
冷却或交联反应(用于弹性体)使塑料件凝固,在打开模具后使其弹出。
注塑成型工艺特别适合大批量生产。
这是因为模具制造成本较高,需要将成本分摊到单个塑料件上。
注塑件可以在弹出后直接使用。

相关话题:
当 熔体前沿 到达 模腔 的区域时,注射压力 增加。
取决于延伸的流路长度,直到流路结束时,在产品 填充 过程中压力都会升高。
通常可以在VP开关的 熔体 入口处找到最高的 注射压力 。
在较薄的区域中,熔体 入口和 熔体前沿 之间的较高压力差对于完全填充该区域是必要的。

相关话题:
为了改变塑料的性能,在混合过程中会使用添加剂。
添加剂是助剂,在加工或塑料部件的使用过程中会影响塑料 产品 的性能。
增强剂,功能性添加剂和填充剂是有区别的。
增强剂例如纤维。玻璃或碳纤维用于改善机械性能。它们增加了部件的强度和刚度。
功能性添加剂是例如热稳定剂,抗冲改性剂,紫外线稳定剂和加工助剂。通常,百分之几的添加剂会产生特定的性能。
填料例如粉笔或滑石粉通常是廉价的添加剂,可降低塑料颗粒的价格。
相关话题:
在注塑成型中,被加工的树脂通过料斗进入注塑机。
料斗的形状可以是圆形的,也可以是方形的。料斗进入一个与螺杆缸相连的圆柱形排水孔。
料斗在物料更换前可以轴向移动。
通过这种方式,可以在填充其他材料之前释放。
设备料斗的灌装可以手动完成,也可以通过中心物料供应自动完成。
根据不同的应用,料斗通常还配有干燥机或混合器。

相关话题:
在CAD系统中,生成零件的几何形状。
这可以通过不同的方式实现:
一种方法是使用简单的3d体(圆柱体、长方体等)直接构建更复杂的3d目标。
另一种方法是创建单个表面来构建3d目标。
如果所有的表面都建立了一个封闭的表面,并且内部和外部表面都有明确的定义,那么这个结果就称为体模型,与所选择的生成CAD模型的方法无关。

笛卡尔坐标系统中的 x、y 和 z 坐标给出的点在有限元素分析中被命名为节点。
在 2D 或 2.5D 系统中,节点是光束元件或 三角形元素 的一部分。
在 3D 系统中,节点是四重奏、六角形或 棱镜 元件的一部分。
FEM 系统中的分析通常从一个节点到其相邻的节点进行。
计算的结果将被分配到给定的节点。

相关话题:
使用计算机进行设计开发称为 CAD(计算机辅助设计的简称)。
这包括设计过程中的所有计算机辅助活动。
根据可用的软件和目标,2D 和 3D CAD 系统之间存在差异。
3D CAD 系统可以分为线框-表面-和实体建模工具。
在常见的 CAD 系统中,可以找到所有讨论过的模块的混合体。
设计主要是在 3D 中完成的,而可以根据给定的模型提取 2D 图纸。
典型的数据格式是用于在 CAD 系统之间交换模型的 Step(.stp 或 .step)以及用于仿真或快速原型制作的 STL (.stl)。

相关话题:
一个金字塔状的三维物体,有四个三角形元素,称为四面体(四面体元素)。
在模拟中,四面体被用来建立一个体积网格。
在第一步中,将使用三角形元素对零件表面进行网格划分。
三角形元素将被用作进入零件的第一个四面体层的基底。
根据基本三角形元素的大小和方向,可以创建具有临界纵横比的四面体。
一个四面体元素的随机方向会导致一个不太好的方向。
这可能导致更长的计算时间。

相关话题:
Cadmould最初由德国亚琛的IKV开发,是在德国非常盛行的2.5D 注塑成型 仿真 软件。
基于壳方法,计算时间很短,并且可以在不改变几何形状的情况下修改壁厚。
该软件的开发和销售由 Simcon 公司完成。
可以模拟填充、冷却和 翘曲 。其他模块可用于其他流程。

相关话题:
CoreTech System公司的Moldex3D是用于模拟塑料零件的领先软件。
它可以帮助例如验证零件设计,平衡 填充 ,选择正确的机器,检查 冷却 布局和 翘曲 预测。
结果可以直接导出到结构力学程序。
通过3D网格划分,可以 模拟 传统 注塑成型 以外的其他应用程序,例如GAIM / WAIM,发泡和ICM。
模拟: 现代化的用户界面可分析 模拟 结果。
相关话题:
所有熔化通道都称为流道或流道系统。
对于这些名字,热流道和冷流道没有差别。
一个好的流道负责平衡填充 模腔,使用更少的原材料和减少压力损失。

注塑模具一般由注入侧和脱模侧两部分组成。
这两部分之间的接触面称为分模线。
通过这个,空气被从模腔输送到外面。
当模具被打开时,塑料件和冷流道在分模线上与模具分离并脱模。
分模线通常以塑料件周围的接缝出现。

相关话题:
两半模具之间的空隙,应该用熔体填充,叫做模腔。
为了得到尺寸精确的塑料件,在生产模腔时需要考虑材料的收缩。
在注塑模拟中,使用模腔尺寸进行翘曲计算是非常重要的。

相关话题:
当材料以高 流速 进入更大的 模腔 时,可能会发生喷射。
虽然熔体没有撞到模壁,但会形成一条蛇形的绳索,直到到达模壁为止。
帘线表面的冷却阻止了帘线和新进入的熔体之间的良好融合。
这导致刚度降低和可见痕迹。
缓慢的注入或浇口正后方的凸起壁会阻止喷射效果。

注塑成型 误差: 由于偏振光,可见喷射。
相关话题:
一群塑料行业的专家于 2006 年在德国成立了 PLEXPERT 公司。
公司下设两个部门。一个部门专注于有限元模拟,如注塑成型模拟和结构分析。
基于数十年的实践经验,PLEXPERT 的咨询服务提供符合 dfm 标准的结果,以降低部件成本,提高塑料部件的生产质量。
第二个部门侧重于为塑料工业开发和提供软硬件。PLEXPERT 凭借先进的产品,为确保生产安全和减少对宝贵资源的需求做出了贡献。
如今,PLEXPERT 在加拿大、德国、泰国和中国都设有办事处,以便快速有效地为客户提供支持。
由于塑料专家网络的紧密联系,PLEXPERT 在许多其他国家也有合作伙伴,可以提供 PLEXPERT 产品和服务。

相关话题: