热流道 (Hot Runner)
在 注塑成型 工具中,气缸和 冷流道/腔之间的熔体通道称为 热流道。
与 冷流道 的不同之处在于,热流道 至少有一个加热器,以保持 热流道 的 温度。 热流道 内的 熔体 在完整 循环期间保持液态,并将直接用于下一次循环。
不产生废料。
热流道 用于保存材料或避免 焊缝(顺序喷射)


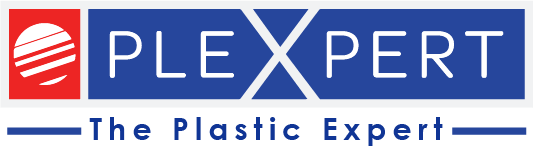
在 注塑成型 工具中,气缸和 冷流道/腔之间的熔体通道称为 热流道。
与 冷流道 的不同之处在于,热流道 至少有一个加热器,以保持 热流道 的 温度。 热流道 内的 熔体 在完整 循环期间保持液态,并将直接用于下一次循环。
不产生废料。
热流道 用于保存材料或避免 焊缝(顺序喷射)
在热流道系统中,热流道喷嘴位于管汇和冷流道或模腔之间。
因为这是熔体最后加热的区域,所以良好的温度控制是很重要的。
有两种,打开和关闭喷嘴(阀门口)

相关话题:
在注塑模具中,热流道系统 借助气隙实现热隔离。
由于作用力,必须使用 热流道系统 的支撑件作为与模具周围壁的连接。
为了获得优选的低热量,将钛或陶瓷用作载体的材料。
此外,目标是使该支持尽可能小,但在必须时尽可能多。

熔融塑料通过 热流道系统 从注射单元通过模具输送到 模腔 。
这包括至少一个 浇口套管 ,歧管 和一个或多个 热流道 浇口。
单个元件配有加热器,加热器由合适的 PID控制器 控制,以实现均匀的 温度 分布。 另一方面,该系统是热解耦从模具,使有一个均匀的热量平衡内的 热流道 系统。
热流道 系统的优点是节省材料和缩短循环时间。
热流道 系统有不同的版本。
最简单的是 热流道 系统与热锁。
在注射和挤压阶段结束时,熔体在浇口处冷却下来,这是由于在较冷的模具中进行了传热。
塑料的 粘度 降低,形成热锁,防止熔体进入 模腔 。
通常使用带有 阀门 的 热流道 系统。
门上加了一根针。它可以通过气缸(液压或气动)移动,允许或阻止熔体进入 模腔 内。
使用这种 阀门 的优点是可以控制塑料件的填充,而且可以设计出没有残留销钉的断开点。

相关话题:
本信息及服务由以下机构提供:
使用单个值来比较不同的 聚合物 更容易。
因此,对于 粘度 ,通常使用MVR(熔体体积流动速率)。
该值描述了在特定 温度 和 压力(主要是 2,16 kg 或 5 kg)下, 聚合物 的质量在 10 分钟内流过给定毛细管。
体积的测量可以在实验过程中直接进行,因此不需要额外的步骤。
MVR越高,聚合物 的 粘度 越小。
使用的单位是cm^3 / 10分钟。

Do you want to hide this popup?
塑料工业中主要采用的成型工艺是注塑成型。
通过注塑机以及热作用,塑料材料变成粘性状态。
然后,在压力下将熔体注入模具的型腔。
产品的形状和表面结构由腔体的几何形状决定。
冷却或交联反应(用于弹性体)使塑料件凝固,在打开模具后使其弹出。
注塑成型工艺特别适合大批量生产。
这是因为模具制造成本较高,需要将成本分摊到单个塑料件上。
注塑件可以在弹出后直接使用。

相关话题:
熔融塑料通过 热流道系统 从注射单元通过模具输送到 模腔 。
这包括至少一个 浇口套管 ,歧管 和一个或多个 热流道 浇口。
单个元件配有加热器,加热器由合适的 PID控制器 控制,以实现均匀的 温度 分布。 另一方面,该系统是热解耦从模具,使有一个均匀的热量平衡内的 热流道 系统。
热流道 系统的优点是节省材料和缩短循环时间。
热流道 系统有不同的版本。
最简单的是 热流道 系统与热锁。
在注射和挤压阶段结束时,熔体在浇口处冷却下来,这是由于在较冷的模具中进行了传热。
塑料的 粘度 降低,形成热锁,防止熔体进入 模腔 。
通常使用带有 阀门 的 热流道 系统。
门上加了一根针。它可以通过气缸(液压或气动)移动,允许或阻止熔体进入 模腔 内。
使用这种 阀门 的优点是可以控制塑料件的填充,而且可以设计出没有残留销钉的断开点。
相关话题:
本信息及服务由以下机构提供:
从设备喷嘴/ 热流道 到 模腔 的未加热的熔体通道称为冷流道。
在 注塑过程 周期 中,冷流道冷却并冻结。
进浇口的几何形状有很多种,例如伞型进浇口,腰果型进浇口,环型进浇口。
冷流道和塑料件一起被弹出。
与塑料件的分离是自动或手动完成的。
弹出后的冷流道将被回收或作为废弃物处理。


相关话题:
注塑工艺 非常依赖于温度。
如果熔融塑料进入 模腔 ,则温度会很高,并且随着时间的流逝会逐渐降低。
温度的降低基于给定的模具 冷却布局 和工艺参数设置。
在仿真中,温度结果显示了当前瞬间 塑料件 和模具的温度分布。
它可以帮助评估过程中与温度相关的方面,例如热点。

注塑工艺: 塑料件 和模具上的温度分布。
相关话题:
对于大型 塑料件 以及应避免 焊接缝 的顺序注射是有用的。
这意味着 阀门闸门 将一个接一个地打开和关闭。
在打开浇口之前,可以通过溢出浇口来避免焊接缝。
这样提高了 塑料件 的 质量 。
较短的流长可以降低灌装 压力 。
打开和关闭单个浇口可以在所需区域获得保压压力。

相关话题:
在注塑模具中,热流道系统 借助气隙实现热隔离。
由于作用力,必须使用 热流道系统 的支撑件作为与模具周围壁的连接。
为了获得优选的低热量,将钛或陶瓷用作载体的材料。
此外,目标是使该支持尽可能小,但在必须时尽可能多。
相关话题:
在 模具 中,不同材料之间的正确 温度 转移至关重要。模具 内部的传热取决于材料的依赖价值、传热系数。越高,热能从一种材料转移到另一种材料越好。
由于 热流道 系统应尽可能少地将热量转移到剩余的模具中,因此空气间隙有助于接收小的传热系数,以获得一个孤立的系统。
有必要知道,传热系数不是一个恒定值。它取决于材料的特定特性,如特定的热容量、密度和导热性,以及表面的几何形状和粗糙度,以及流动行为上的移动流体。

相关话题:
在热流道系统中,热流道喷嘴位于管汇和冷流道或模腔之间。
因为这是熔体最后加热的区域,所以良好的温度控制是很重要的。
有两种,打开和关闭喷嘴(阀门口)
相关话题:
热流道系统 可分为不同的部件。
熔体被分成不同的 热流道 浇口的区域成为分流板。
对于多 模腔 的模具,需要均匀的熔体 温度 和压力分布。
因此,分流板最好是对称的。

相关话题:
如果在模具中实有 热流道系统 ,则使用PID控制器将 加热带 提升到给定 温度 。
通过控制 加热带 ,传感器的 温度 围绕要求的 温度 振荡。
根据P值的选择,I和D的值将更快或更慢的,达到给定 温度。

相关话题:
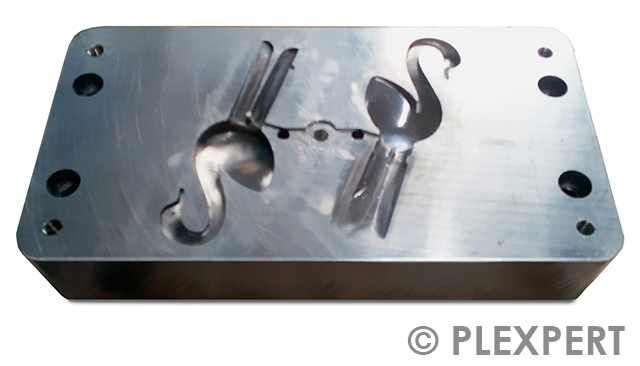
两半模具之间的空隙,应该用熔体填充,叫做模腔。
为了得到尺寸精确的塑料件,在生产模腔时需要考虑材料的收缩。
在注塑模拟中,使用模腔尺寸进行翘曲计算是非常重要的。
相关话题:
在注射成型中,粘度描述了塑料在模腔中的流动阻力。
材料的较高缓慢移动意味着较高的粘度。
流动曲线表明,塑料的粘度随剪切速率和温度的不同而变化。
这些曲线需要借助粘度计或流变仪进行测量。
粘度由式子η(Eta)描述。
它的单位是帕斯卡秒。
粘度示例:
水: 0,001 Pas
油: 0,03-0,1 Pas
甘油: 1,5 Pas
蜂蜜: 10 Pas
易流动的塑料熔体: 1000-5000 Pas
不易流动的塑料熔体: 10000 – 100000 Pas


相关话题:
本信息及服务由以下机构提供:

使用单个值来比较不同的 聚合物 更容易。
因此,对于 粘度 ,通常使用MVR(熔体体积流动速率)。
该值描述了在特定 温度 和 压力(主要是 2,16 kg 或 5 kg)下, 聚合物 的质量在 10 分钟内流过给定毛细管。
体积的测量可以在实验过程中直接进行,因此不需要额外的步骤。
MVR越高,聚合物 的 粘度 越小。
使用的单位是cm^3 / 10分钟。
用一个单一的值来比较不同的聚合物是比较容易的。
因此,对于粘度通常使用MFI(熔体流动指数)。
这个数值描述了在特定的温度和压力下(主要是2、16公斤或5公斤),聚合物在10分钟内通过给定毛细管的质量。
这意味着MFI越高,聚合物的粘度越小。
使用的单位是克/10分钟。

相关话题:
在特定的加工参数(温度、速度和压力)下,聚合物的最大流动长度可以用流动螺旋模具来研究。
流动路径需要足够长,这样就没有材料可以完全填充模腔。
为了便于测量,将在模腔内使用标记来更快地识别长度。
将两种材料与流动螺旋进行比较,可以找到更适合生产的材料(对于所选择的参数)。

单体 的化学连接称为聚合物。
它们是具有相同内部结构的大分子。
根据 单体 类型的数量,聚合物可以分为均聚物(一种 单体 ),共聚物(多种 单体 )和聚合物共混物(多种均聚物和/或多种共聚物)。

相关话题:
一群塑料行业的专家于 2006 年在德国成立了 PLEXPERT 公司。
公司下设两个部门。一个部门专注于有限元模拟,如注塑成型模拟和结构分析。
基于数十年的实践经验,PLEXPERT 的咨询服务提供符合 dfm 标准的结果,以降低部件成本,提高塑料部件的生产质量。
第二个部门侧重于为塑料工业开发和提供软硬件。PLEXPERT 凭借先进的产品,为确保生产安全和减少对宝贵资源的需求做出了贡献。
如今,PLEXPERT 在加拿大、德国、泰国和中国都设有办事处,以便快速有效地为客户提供支持。
由于塑料专家网络的紧密联系,PLEXPERT 在许多其他国家也有合作伙伴,可以提供 PLEXPERT 产品和服务。

相关话题: