可回收物(Recyclate)
含有完全或部分已经过最终产品加工过程的成分(如半成品、成品或云杉)的成型 化合物 有一个通用术语:可回收物。
可回收物是由单词可回收和许多塑料(如丙烯酸酯)的后缀组合而成的。
可回收物可指: 再研磨 、再造粒 或 化合物 。
回收不是主要的材料,但可以替代主要的材料在几个应用和节省二氧化碳 排放 。

含有完全或部分已经过最终产品加工过程的成分(如半成品、成品或云杉)的成型 化合物 有一个通用术语:可回收物。
可回收物是由单词可回收和许多塑料(如丙烯酸酯)的后缀组合而成的。
可回收物可指: 再研磨 、再造粒 或 化合物 。
回收不是主要的材料,但可以替代主要的材料在几个应用和节省二氧化碳 排放 。
一种用于圆形外径的测量装置,例如轴,螺栓或管道,称为外径 千分尺 或快速 千分尺 。
千分尺 和支架形成一个固定的单元。商业和工业的测量范围大多在0到500毫米 微米之间。
有些千分尺具有直径大于丝杠轴的板,用于测量齿轮齿。这些被称为板式或侧翼千分尺。
径向凹槽使用具有平坦和水平测量表面的外部千分尺进行测量。此外,还有带有锥形测量表面的插件。
螺钉,螺纹螺栓等的外螺纹用外微计测量,外微米具有不断变化的嵌件以适应螺距和螺纹类型。

相关话题:
本信息及服务由以下机构提供:
在塑料工业生产零件时,满足一定的公差是很重要的。如图所示。
为此目的,在实践中经常对样品的具体特性进行检查,主要是在多个部分进行检查。
控制图表是一条曲线,例如,它显示了样本的均值及其标准差。
可以将极限值添加到控制图中以进行警告和必要的干预。如果超出了这些限制,可以或必须采取措施或干预措施。

如果生产过程中的边界条件稳定,就能生产出高质量的塑料零件。
除了熔体温度、注塑和包装压力时间等设定的工艺参数外,还有一些影响变量迄今为止很少受到关注。
这些变量包括生产过程本身的环境温度。
根据工艺的不同,环境温度对生产的注塑件质量有至关重要的影响。
例如,如果在注塑机附近打开一扇厅门,模具表面的温度就会下降。
AmbientScan 模块就是为监测生产单元的温度而开发的。
集成传感器记录温度、气压、体积和湿度,并将数据发送到中央服务器。
这样就可以直观地看到几天或几周内的变化趋势,从而通过自动生成的报警信息来抵消波动。


相关话题:
是一家成立于1995年,创新开发了 Moldex3D 的模拟应用程序的公司。
拥有众多专业、高学历的软件工程师,有清晰的视野和自己的材料实验室,是目前真正的 3D 注塑成型 软件的领先供应商。
拥有超过11个办事处和一个庞大的塑料模拟仿真销售网络,遍布全球塑料行业。

相关话题:
Do you want to hide this popup?
具有大分子链的聚合物,通常具有随机取向和高熵,被称为非晶态聚合物。
这种结构允许链条自由移动,这使得材料具有很高的灵活性和弹性。
非晶态热塑性塑料只有10%的晶体结构。
典型的非晶材料有PS、ABS和PC。

相关话题:
由大约80%的晶体结构组成的热塑性塑料被称为半晶体材料。
它们的结构是有序的,其中也包含一些无序的区域。
有序区域给出了材料的强度和刚度。
由于较高的刚度,当施加一个载荷时,材料会被打散而不是弯曲。
半结晶聚合物典型的例子是: PA, POM, PP and PE.

相关话题:
用于测量钻头的内径,例如可以使用内径千分尺。
它们在 千分尺 内以2点3点的形式存在。
3点内 千分尺 的优点是其自定心。
内部千分尺不能用于测量圆度。
有点和线测量面以及喙测量面的特殊情况。
相关话题:
本信息及服务由以下机构提供:

由固定测量面和活动测量面组成的长度测量装置,用细螺纹可调,称为千分尺螺丝。
将测量样品靠在两个平行测量表面之一上,并通过调节螺钉向上或向下转动螺纹,直到两个测量表面都接触到测试样品。
螺纹通过棘轮转动,以避免由于不同的测量力而导致错误的测量值。
如果测量力太大,测试样品或千分尺可能会发生变形。
出现的测量力应该是恒定的和可重复的。理想的测量力介于 5 到 10 牛顿 [N] 之间。
测试样品的圆度不能用千分尺螺丝测量。
几乎所有千分尺都配有塑料手柄或外壳以进行绝缘。
为了获得最佳测量结果,千分尺必须固定在该护套上。
否则,固定在适当位置的表面可能会因体温而膨胀并使测量结果失真。
最准确的可能测量的室内 温度 是 20 °C。
有模拟测微计以及带有测量值附加数字显示的测微计。
内部、外部和深度测量或齿轮齿面测量需要不同的千分尺。
根据要求,千分尺可以由 质量 保证部门或外部认证 校准 实验室进行内部测试,也可以由各自的制造商使用 线性标准 、 量块 或调整环和平面平行测试玻璃进行测试。
相关话题:
本信息及服务由以下机构提供:
卡尺是塞规的对应物。
轴径可以用卡尺检查。
借助游标卡尺,可以在串行测量过程中确定状态为“合格”,“拒绝”或“返工”。
这样就不会有故障部件离开生产线。
与塞规一样,卡尺也有合格产品的一面和带有红色标记的剔除面。
合格的一面代表最大尺寸,并且在量规上比不合格的一面厚。
轴的直径不得大于合格面的直径。
为防止轴直径变小,最小尺寸的剔除面一定不能安装在轴上。
相关话题:
本信息及服务由以下机构提供:
为了快速测量塑料产品,通常使用卡尺。
这种测距仪有一根杆子,两根朝外的测量腿,两根朝内的测量腿。
测量退的顶部是固定的,底部是可以移动的。
此外,一些卡尺还有测量杆用来测量深度。
有了这些朝外、朝内和深度测量退,塑料产品的每个公差都可以检查。
卡尺的不同之处在于测量值的显示方式。
有三种不同的显示类型:
– 直尺卡尺 (游标)
– 刻度盘
– 数字
需要注意的是,对于软塑料(如TPE),可活动的测量腿上的压力过大,可能会使测量值发生偏差。
此外,在小支架上的测量可能会导致倾斜,从而导致测量值的失真。
这就是为什么在用卡尺进行第一次测量后,需要额外的测量装置来进行精确测量的原因。
例如:测试销更适合于塑料产件的内部测量。


相关话题:
本信息及服务由以下机构提供:
公司需要采取不同的措施来确保成型零件的质量。
这就产生了诸如对每个部件进行连续检查或处理投诉的过程。
如今,所有与质量保证有关的过程都有适当的程序。这就是计算机辅助质量保证(CAQ)。
例如,缩写CAQ包含以下进程
- 质量检验
- 生产陪同测试
- 出厂前商品检验
- 审计制度
- 测试设备管理
- 投诉管理,等

相关话题:
本信息及服务由以下机构提供:

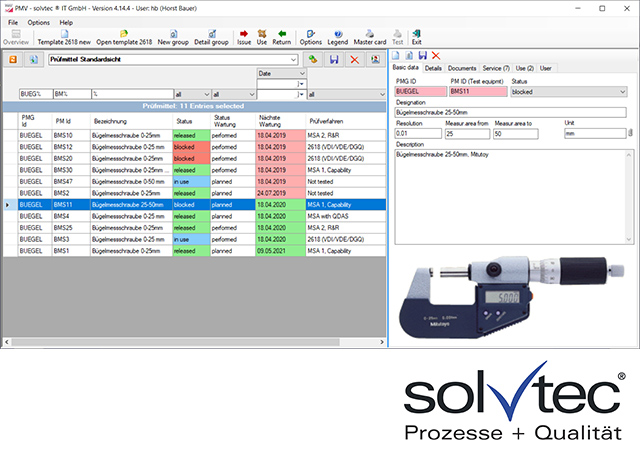
在生产过程中,测量和测试设备是必要的,以监控零件的质量。
通常在一个公司里有许多不同的测试设备。需要控制它们的适用性和长期性能。这包括定期校准测试装置。
在软件辅助测试设备管理系统的帮助下,可以对所有的测试设备进行详细的编目和记录。校准日期应在此输入并监控。
相关话题:
本信息及服务由以下机构提供:
根据DIN 55 350 / T11的质量定义是“设备的性质,因为它可以满足指定和要求的需求”。
使用不同的因素来评估塑料件的质量。
最简单的是光学评估。
可见表面上不得有条纹,烧伤痕迹,凹陷痕迹和/或气陷。
尺寸检查用于控制塑料件的功能。
收缩和翘曲是主要的质量标准。
技术图纸显示了可接受质量的塑料件的必要公差。
必须进行机械测试,以根据塑料件的使用情况检查在塑料件上施加的不同力。
纤维定向,焊缝,空隙和壁厚可能会导致这种质量下降。
材料的选择和工艺都对上述质量因素有决定性的影响。
注塑成型模拟和其他结构分析有助于提前检查塑料件的质量。

质量: 张力杆有助于检查材料的机械性能,以在后面的部分中获得高质量。
相关话题:
温度 对于 注塑成型 至关重要。
在 产品 弹出之前,最好对表面的 温度 分布进行分析。
红外热成像系统应运而生。
它由一个红外热成像仪,一个磁力架,一些电子设备的电缆和一个专门的软件(称为IRDAS)组成,用于记录
从一个周期到另一个周期的所有关键信息。
该系统用于 质量 控制,支持集中式数据库,并且可以连接到在 注塑成型 过程中有用的其他几种产品。
这包括 DiagBes 以及Xscale和Xmold。
评估 温度 有助于识别短路和飞边以及冷却通道是否正常运行。


注塑工艺: 红外热成像系统软件IRDAS
相关话题:
流体、气体、粉末或塑料中的 温度 主要用穿透探针测量。
这是一种热电偶,通常由两根不同金属制成的电线组成。
温度 差异会在金属(热电电路)内部感应出电压,该电压可以反向计算到连接的测量设备的 温度 。
根据材料的不同,穿透探头可用于不同的 温度 范围。
K 型(NiCr-Ni)穿透探针可在 -65 °C 至 400 °C 的温度范围内使用。
在塑料工业中,穿透探针用于检查直接从喷嘴中注入的熔体的 温度 。

相关话题:
塑料在储存过程中可以吸收不同量的水分。根据使用的塑料,在生产前必须测量水分的程度,并在必要时通过干燥来减少水分。
如果样品在测量 剩余水分 时通过 红外辐射 加热,则称为 剩余水分 红外测量。
测量原则如下:
样品由红外线加热。这蒸发了塑料中的水分。通过在测量装置中内置精确 刻度 来检查重量,确定干燥前后的重量差异。
此结果对应于%的湿度含量%。
相关话题:
本信息及服务由以下机构提供:
如果生产过程中的边界条件稳定,就能生产出高质量的塑料零件。
除了熔体温度、注塑和包装压力时间等设定的工艺参数外,还有一些影响变量迄今为止很少受到关注。
这些变量包括生产过程本身的环境温度。
根据工艺的不同,环境温度对生产的注塑件质量有至关重要的影响。
例如,如果在注塑机附近打开一扇厅门,模具表面的温度就会下降。
AmbientScan 模块就是为监测生产单元的温度而开发的。
集成传感器记录温度、气压、体积和湿度,并将数据发送到中央服务器。
这样就可以直观地看到几天或几周内的变化趋势,从而通过自动生成的报警信息来抵消波动。
相关话题:
塑料工业中主要采用的成型工艺是注塑成型。
通过注塑机以及热作用,塑料材料变成粘性状态。
然后,在压力下将熔体注入模具的型腔。
产品的形状和表面结构由腔体的几何形状决定。
冷却或交联反应(用于弹性体)使塑料件凝固,在打开模具后使其弹出。
注塑成型工艺特别适合大批量生产。
这是因为模具制造成本较高,需要将成本分摊到单个塑料件上。
注塑件可以在弹出后直接使用。

相关话题:
在将熔液注入 模腔 中直到 塑料件 冷却之前的连续过程称为 模具 填充阶段。
模腔 体积填充( 模腔 体积的 95% 到 98%) 后(A) 从注射到包装都有转换。
在此阶段,材料被包装并压在 模具 壁 (B)上。
切换点后,模腔 的完整填充(100%)发生。
在 保压阶段 (C) 期间,材料将压缩与模具壁的良好接触。
塑料在冷却时 收缩(约0,2 + 2,0%)。
由于材料通过熔化芯输送,在 保压阶段 收缩 得到补偿。这对于确保 塑料件 本身的尺寸非常重要。
保压阶段 后,冷却阶段将开始 (D)。在这里,该 塑料件 将冷却到一个点,在那里可以确保尺寸稳定性(弹射 温度),弹射可以做到没有变形的 塑料件 。

相关话题:
CoreTech System公司的Moldex3D是用于模拟塑料零件的领先软件。
它可以帮助例如验证零件设计,平衡 填充 ,选择正确的机器,检查 冷却 布局和 翘曲 预测。
结果可以直接导出到结构力学程序。
通过3D网格划分,可以 模拟 传统 注塑成型 以外的其他应用程序,例如GAIM / WAIM,发泡和ICM。


模拟: 现代化的用户界面可分析 模拟 结果。
相关话题:
目标几何形状与实际几何形状之间的几何差异称为翘曲。
在塑料工业中,这是由加工过程中产生的应力引起的。
由于 塑料件 中不同的 收缩 程度而产生应力。
不同的冷却速率、分子方向、模具 内约束( 收缩 限制)、不均匀的壁厚/ 保压压力 是造成差异的原因。
这些效果可以相互抵消或增强。

相关话题:
一群塑料行业的专家于 2006 年在德国成立了 PLEXPERT 公司。
公司下设两个部门。一个部门专注于有限元模拟,如注塑成型模拟和结构分析。
基于数十年的实践经验,PLEXPERT 的咨询服务提供符合 dfm 标准的结果,以降低部件成本,提高塑料部件的生产质量。
第二个部门侧重于为塑料工业开发和提供软硬件。PLEXPERT 凭借先进的产品,为确保生产安全和减少对宝贵资源的需求做出了贡献。
如今,PLEXPERT 在加拿大、德国、泰国和中国都设有办事处,以便快速有效地为客户提供支持。
由于塑料专家网络的紧密联系,PLEXPERT 在许多其他国家也有合作伙伴,可以提供 PLEXPERT 产品和服务。

相关话题: