保压压力(Packing Pressure)
在 注塑过程 中,塑料熔体在冷却过程中会 收缩 。
因此,在 模腔 的体积填充之后,将其他材料推入 模腔 以补偿 收缩 。
螺杆仍对熔体施加 压力 的阶段称为填充阶段。
因此,保压压力(和保压时间)是必不可少的。
堆积压力太大会导致 包覆成型 和 飞边形成 。
填料 压力 不足会导致 缩痕 ,空隙和更高的 收缩率 。
通常在填充阶段使用轮廓来施加 压力 。

在 注塑过程 中,塑料熔体在冷却过程中会 收缩 。
因此,在 模腔 的体积填充之后,将其他材料推入 模腔 以补偿 收缩 。
螺杆仍对熔体施加 压力 的阶段称为填充阶段。
因此,保压压力(和保压时间)是必不可少的。
堆积压力太大会导致 包覆成型 和 飞边形成 。
填料 压力 不足会导致 缩痕 ,空隙和更高的 收缩率 。
通常在填充阶段使用轮廓来施加 压力 。
塑料颗粒通常储存在小桶(袋包装 器皿),大桶(八角仓)或 筒仓 中。
八角是仓由瓦楞纸板制成的八角形容器。
它的设计,适用于大多数塑料颗粒,1吨的粘合量。
通常,八角仓还用薄塑料箔布置,颗粒被填充到其中。
如果将相同的材料供应给多台机器,则在中央材料站上使用八角仓。

相关话题:
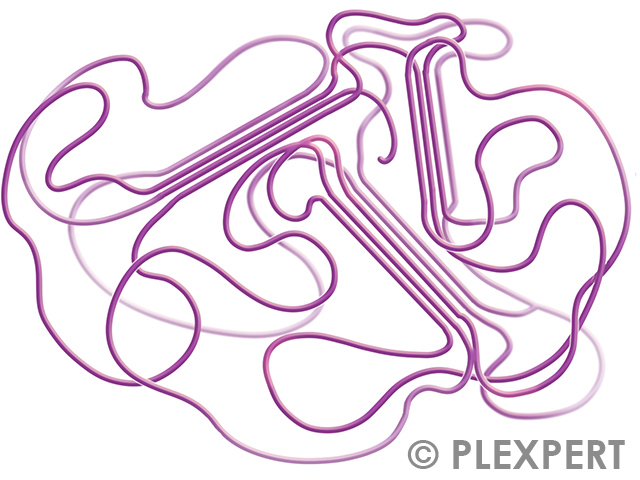
由大约80%的晶体结构组成的热塑性塑料被称为半晶体材料。
它们的结构是有序的,其中也包含一些无序的区域。
有序区域给出了材料的强度和刚度。
由于较高的刚度,当施加一个载荷时,材料会被打散而不是弯曲。
半结晶聚合物典型的例子是: PA, POM, PP and PE.
在注塑过程中,通常每个冷却回路在整个循环过程中保持一个温度。
对于对表面质量要求高的塑料件,熔体完美地再现模腔是很重要的。
通常使用变温过程来实现这一点。
因此在填充阶段,一个或多个冷却通道的温度会高很多(如下图a所示)。
由于这导致一个较长的循环时间,冷却剂温度在冷却阶段(下图B)下降,以加快过程。
模具移动的阶段(下图中的C)用于将特定电路的冷却剂加热到下一个循环的较高温度。

相关话题:
在冷却过程中,注塑件收缩到模具组件上。
为了弹出零件,使用了拔模斜度。
如果缺少它们,则可能导致没有零件弹出,或者在弹出过程中出现明显的划痕。
根据不同的材料和表面,选择不同的拔模角度:
与 半结晶 材料相比,非晶材料在 加强筋 上需要更大的拔模斜度。
另一方面,如果零件收缩到核心,反之亦然。
原因是 半结晶 材料的较高收缩。

Do you want to hide this popup?
由于 锁模力 过低,熔化的 压力 推动 模具 打开。
在 分模线 上,模具 打开一点,外来熔化冻结,飞边仍然存在。
使用具有较高 锁模力 的设备或减少 模腔 内 特定压力,可以降低飞边形成的风险。
飞边形成的另一个原因可能是 分模线 上接触表面的位置错误。

相关话题:
在最小直径的 冷流道 固化后,没有更多的熔体可以进入注塑 模具 的 模腔 。
该持续时间称为固化时间,代表理论上的最大 保压时间 。
在逐步增加 保压时间 的同时,可以通过增加 塑料件 重量来找出固化时间。只要重量保持不变,冷流道 就会固化。
在模拟仿真中,该区域的固化 温度 或 流速 也有帮助。

注塑成型 过程: 当 冷流道 的最小直径被固化时,达到固化时间。
相关话题:
模腔内的压力称为模腔压力或具体压力。
可以用传感器来测量实际过程和注塑模拟时的数值。
一个完整周期的时间/压力曲线有助于验证vp转换,以及挤压阶段的高度和长度。
塑料件质量可以更容易被评估。

相关话题:
注塑成型通常在整个循环过程中有温度。
从挤压阶段结束到喷射的时间称为剩余冷却时间(下面时间压力图中的蓝线)。
在此期间,塑料件的冷却单独进行。

注塑机的温度在整个循环过程中受到控制。
由于冷却系统始终处于工作状态,所以冷却时间的长短没有明确的定义。
在填充过程中,熔体只对模腔进行部分的湿润。
这就是为什么要定义从注射结束到喷射的冷却时间。
也就是说,冷却时间等于挤压时间(绿线)加上剩余冷却时间(时间-压力图中的蓝线)。

相关话题:
根据加工和环境 温度 之间的密度变化,可能会出现注塑成型 收缩。
收缩分为加工收缩和后加工收缩两种。
由于体积收缩、模具 约束、结晶度和取向,模具 中会发生加工收缩。
加工后收缩率通常在生产后 24 至 48 小时后测量。
收缩的发生主要是由于残余应力的松弛。

相关话题:
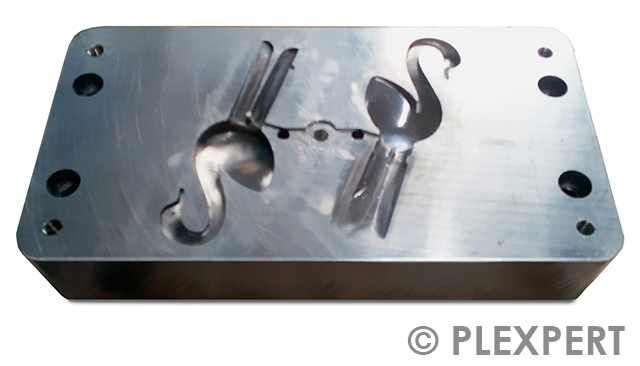
两半模具之间的空隙,应该用熔体填充,叫做模腔。
为了得到尺寸精确的塑料件,在生产模腔时需要考虑材料的收缩。
在注塑模拟中,使用模腔尺寸进行翘曲计算是非常重要的。
相关话题:
在有厚壁和筋条的区域,表面可能会出现一个空洞。
有时可能只注意到周围表面光泽的差异。
质量积累导致较高的体积收缩,这是不够达到保压压力的。
在冷却过程中,表面被拉到内部,出现了一个缩痕。
临界区壁厚小,填料压力大,降低了缩痕的风险。


相关话题:
在 注塑成型 的塑化过程中,熔体被旋转的螺杆向前推动。
螺杆(P1)前面积累的压力是其向后运动的原因。
需要一定的背压(P2)来承受螺杆的这种向后运动。
这是为了确保更好地混合颜色和 添加剂 ,熔体能有更好的均匀性并控制注射量。
在该过程中,剪切热也施加到熔体上。
对于大多数塑料材料,建议的背压范围为20 bar至200 bar。
另一面的PVC使用高达400 bar的背压。

相关话题:
在塑料行业,减少塑料颗粒的 剩余水分 非常重要。
因此,大多数塑料在加工前需要物料干燥。
在热空气或真空干燥机中,剩余水分 会减少。
需要注意的是,每个塑料需要不同的 温度 和时间干燥,从而达到最少的 剩余水分 ,同时材料不会变脆。

相关话题:
塑料颗粒通常存储在小桶(袋包装),大桶( 八角形 )或 筒仓 中。
最小的运送单位是袋包装。一个袋包装通常包含25千克塑料。在某些情况下,也可以提供20公斤的袋包装。
未开封袋包装中的塑料颗粒通常可以直接加工。
但是,随着材料的临时存储时间延长,必须在处理之前将其干燥。
干燥是强制性的,特别是在加工吸湿性塑料时。

相关话题:
塑料颗粒通常储存在小桶(袋包装 器皿),大桶(八角仓)或 筒仓 中。
八角是仓由瓦楞纸板制成的八角形容器。
它的设计,适用于大多数塑料颗粒,1吨的粘合量。
通常,八角仓还用薄塑料箔布置,颗粒被填充到其中。
如果将相同的材料供应给多台机器,则在中央材料站上使用八角仓。

相关话题:
由重复 单体 组成的线性或支链结构称为热塑性(也称为热塑性塑料)。
它们可以无限次软化和重新硬化。
再加热 温度 不应超过材料特定的最大值,因为它会导致 聚合物 降解。
热塑性材料的典型例子包括 PA、PE、PC 和 PVC。
热塑性塑料可以细分为两个不同的类别:半结晶 和 非晶态聚合物 。

塑料: 热塑性材料由重复的 单体 组成。
相关话题:
在注塑成型中,被加工的树脂通过料斗进入注塑机。
料斗的形状可以是圆形的,也可以是方形的。料斗进入一个与螺杆缸相连的圆柱形排水孔。
料斗在物料更换前可以轴向移动。
通过这种方式,可以在填充其他材料之前释放。
设备料斗的灌装可以手动完成,也可以通过中心物料供应自动完成。
根据不同的应用,料斗通常还配有干燥机或混合器。

相关话题:
具有大分子链的聚合物,通常具有随机取向和高熵,被称为非晶态聚合物。
这种结构允许链条自由移动,这使得材料具有很高的灵活性和弹性。
非晶态热塑性塑料只有10%的晶体结构。
典型的非晶材料有PS、ABS和PC。

相关话题:
丙烯 聚合 生成 热塑性 聚丙烯 (PP)。它是一种 半结晶 聚烯烃。
PP 的行为与 PE 非常相似,但更硬且更耐热。
与标准塑料材料相比,PP 的密度为 0.89 – 0.92 g/cm³。
工作 温度 在 0 到 100 °C 之间。
抗疲劳性非常高,因此PP非常适合用于铰链。
所有这些特性使 PP 成为当今世界上最重要的塑料之一。
甚至合成纤维的生产也主要基于 PP。
聚丙烯主要用于包装。
其他应用领域包括家用电器、玩具、体育用品和农业设备。
需要注意的是,PP不太适合涂胶和涂漆。

具有热塑性塑料加工能力和硫化橡胶弹性的多功能聚合物被称为热塑性弹性体(TPEs)。
像热塑件一样,可以反复加热软化,冷却硬化。
TPE用于浴垫、外壳(软质橡胶)、把手等。
典型的TPE-Classes有: S-TPE, COPE 和 TPU.

相关话题:
由于固化而变硬的聚合物称为热固性聚合物。
在这个过程中,分子会交联(紫色)自己,行程一个单一的高分子。
由于有很强的共价键,高分子不能再次熔化。
即使使用高温,唯一的结果也会是降解。
与热塑性材料不同,热固性材料的模具是加热的。
典型的热固性聚合物是酚醛树脂、环氧树脂和树脂。
img src="https://www.plexpert.ca/wp-content/uploads/2018/12/thermoset.jpg" alt="热固性 (Thermoset) 用于塑料工业" title="热固性 (Thermoset) 用于塑料工业" width="400" />
由冷却装置和冷却通道组成的冷却系统使注塑模具上升到特定的温度。
水或油被用作流经通道的冷却剂。
温度分布越好,冷却时间越短。
目的是使模壁温度均匀。
这是可以减少翘曲的一个因素。

相关话题:
注塑成型中的冷却系统通常是通过钻孔的方式插入钢体内的。
通过添加塞子,明确了冷却剂的流动路径。
与其他冷却技术相比,常规冷却方式成本较低,而且对大多数模具来说,这种方式是令人满意的。

相关话题:
对于复杂的塑料件,常规冷却不足以实现均匀的散热。
这时候,有必要建立沿模腔靠近轮廓的冷却系统。
这可以通过激光烧结和高温钎焊来实现。
运用这些技术即使在较紧的区域,也可以实现一个良好的冷却系统。
随形冷却通常可以减少循环时间和翘曲的发生。

相关话题:
由大约80%的晶体结构组成的热塑性塑料被称为半晶体材料。
它们的结构是有序的,其中也包含一些无序的区域。
有序区域给出了材料的强度和刚度。
由于较高的刚度,当施加一个载荷时,材料会被打散而不是弯曲。
半结晶聚合物典型的例子是: PA, POM, PP and PE.
相关话题:
在 注射成型 过程中,很重要的一点就是顶出力不要导致 塑料件 变形。
脱模板正在沿着接触表面均匀地分配来自机器施加的脱模力,并在弹出过程中将 模制零件 保持在定义的位置。
这样可以避免 塑料件 损坏以及 塑料件 上的痕迹。
对于具有较深核心的 塑料件 ,最好使用此方法。

相关话题:
根据DIN 55 350 / T11的质量定义是“设备的性质,因为它可以满足指定和要求的需求”。
使用不同的因素来评估塑料件的质量。
最简单的是光学评估。
可见表面上不得有条纹,烧伤痕迹,凹陷痕迹和/或气陷。
尺寸检查用于控制塑料件的功能。
收缩和翘曲是主要的质量标准。
技术图纸显示了可接受质量的塑料件的必要公差。
必须进行机械测试,以根据塑料件的使用情况检查在塑料件上施加的不同力。
纤维定向,焊缝,空隙和壁厚可能会导致这种质量下降。
材料的选择和工艺都对上述质量因素有决定性的影响。
注塑成型模拟和其他结构分析有助于提前检查塑料件的质量。
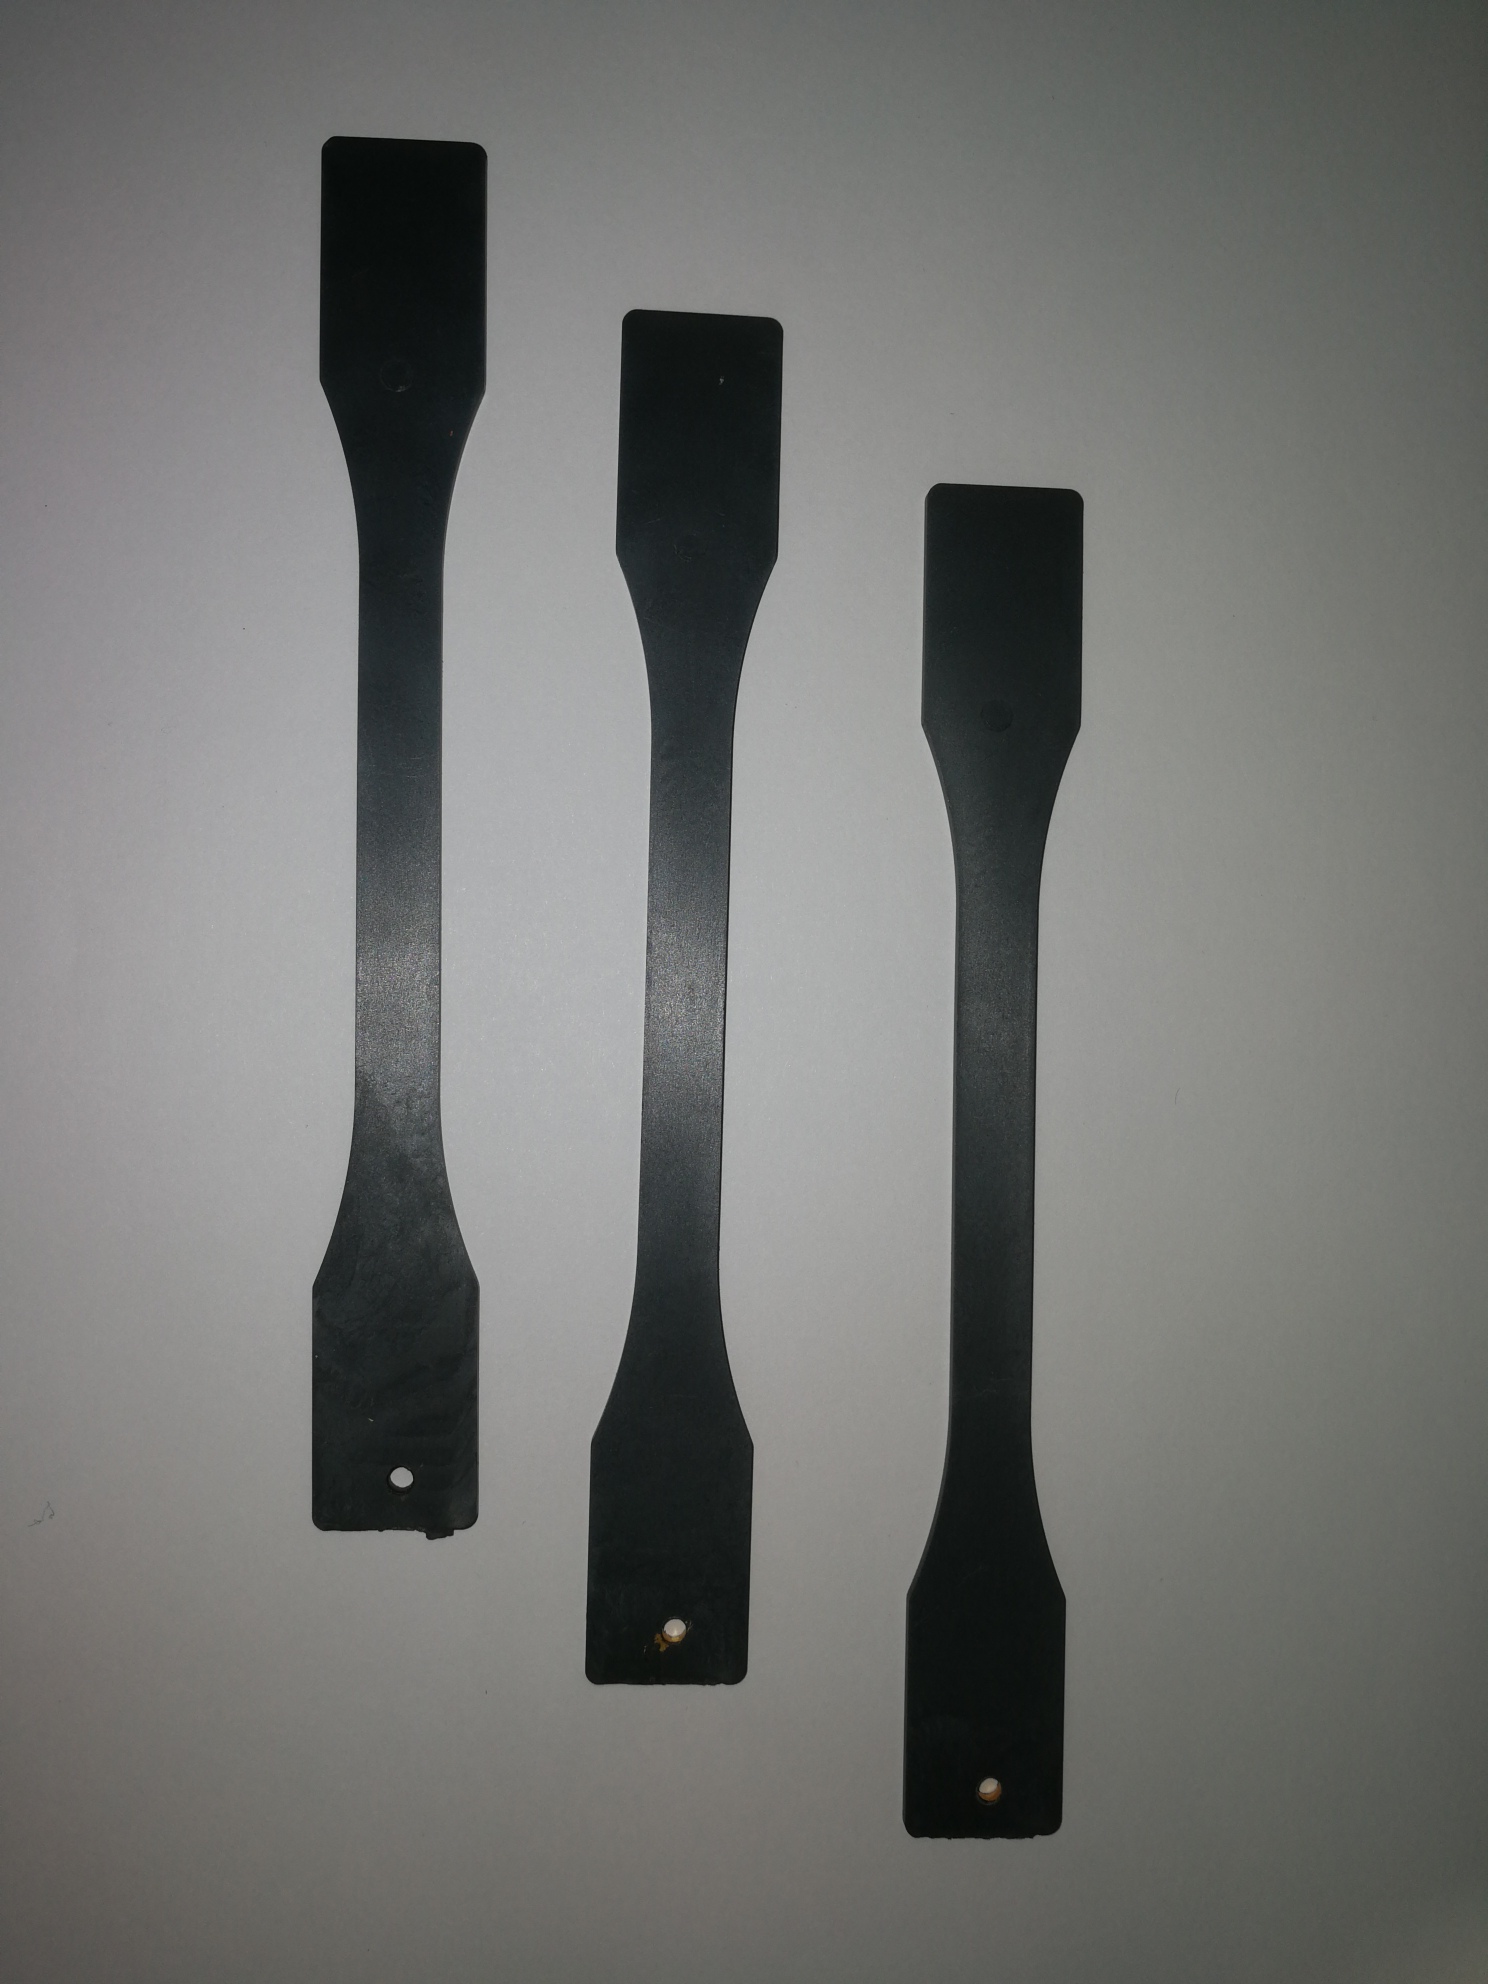
质量: 张力杆有助于检查材料的机械性能,以在后面的部分中获得高质量。
相关话题:
为了使塑料件均匀,并使模腔内张力尽可能小,应使用脱模器。
额外的脱模器可以设置为优化的排气系统。
脱模器主要是轴销,位于脱模板上,固定在脱模托板上。
脱模板的运动大部分时间是由液压驱动的。
当向前移动时,顶杆压在塑料件上,把它们顶出去。向后的运动是由液压或弹簧力完成的。
脱模器的运动对模具的磨损有很大的影响。

相关话题:
即使模具恰好位于彼此的顶部中心,也有可能发生偏芯。
特别是又长又薄的型芯,会由于填充不平衡,而被推开。
熔体的不平衡注入会导致型芯受到单侧压力。
运动导致零件壁厚的变化。
在壁厚减小的区域中,填充比壁厚较高的填充困难。
壁厚变化会导致零件使用过程中出现问题。
围绕型芯的平衡流动以及在型芯两侧的保持都有助于降低型芯移位的风险。


相关话题:
注塑模具一般由注入侧和脱模侧两部分组成。
这两部分之间的接触面称为分模线。
通过这个,空气被从模腔输送到外面。
当模具被打开时,塑料件和冷流道在分模线上与模具分离并脱模。
分模线通常以塑料件周围的接缝出现。

相关话题:
一群塑料行业的专家于 2006 年在德国成立了 PLEXPERT 公司。
公司下设两个部门。一个部门专注于有限元模拟,如注塑成型模拟和结构分析。
基于数十年的实践经验,PLEXPERT 的咨询服务提供符合 dfm 标准的结果,以降低部件成本,提高塑料部件的生产质量。
第二个部门侧重于为塑料工业开发和提供软硬件。PLEXPERT 凭借先进的产品,为确保生产安全和减少对宝贵资源的需求做出了贡献。
如今,PLEXPERT 在加拿大、德国、泰国和中国都设有办事处,以便快速有效地为客户提供支持。
由于塑料专家网络的紧密联系,PLEXPERT 在许多其他国家也有合作伙伴,可以提供 PLEXPERT 产品和服务。

相关话题: