喷射(Jetting)
当材料以高 流速 进入更大的 模腔 时,可能会发生喷射。
虽然熔体没有撞到模壁,但会形成一条蛇形的绳索,直到到达模壁为止。
帘线表面的冷却阻止了帘线和新进入的熔体之间的良好融合。
这导致刚度降低和可见痕迹。
缓慢的注入或浇口正后方的凸起壁会阻止喷射效果。

当材料以高 流速 进入更大的 模腔 时,可能会发生喷射。
虽然熔体没有撞到模壁,但会形成一条蛇形的绳索,直到到达模壁为止。
帘线表面的冷却阻止了帘线和新进入的熔体之间的良好融合。
这导致刚度降低和可见痕迹。
缓慢的注入或浇口正后方的凸起壁会阻止喷射效果。
Do you want to hide this popup?
塑料工业中主要采用的成型工艺是注塑成型。
通过注塑机以及热作用,塑料材料变成粘性状态。
然后,在压力下将熔体注入模具的型腔。
产品的形状和表面结构由腔体的几何形状决定。
冷却或交联反应(用于弹性体)使塑料件凝固,在打开模具后使其弹出。
注塑成型工艺特别适合大批量生产。
这是因为模具制造成本较高,需要将成本分摊到单个塑料件上。
注塑件可以在弹出后直接使用。

相关话题:
在 注塑成型 过程中,填充 冷流道(如果存在)和 模腔 的时间称为注射时间(下面时间压力图中的紫色线)。
注射时间慢的优点是剪切量少,处理后的材料更温和。
但是,过低的注射次数会导致压力增加或部分填充不完整。

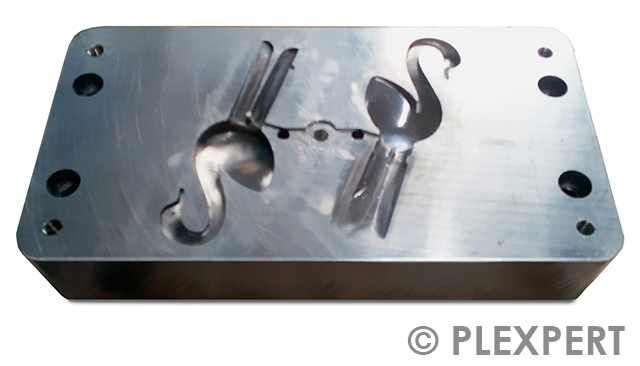
两半模具之间的空隙,应该用熔体填充,叫做模腔。
为了得到尺寸精确的塑料件,在生产模腔时需要考虑材料的收缩。
在注塑模拟中,使用模腔尺寸进行翘曲计算是非常重要的。
相关话题:
在填充过程中,熔体的流量随壁厚的变化而变化。
不同速度层之间产生剪力。
这样一个思想体积元素就被变形了(图中的钻石)。
角度随时间的变化称为剪切率。
高剪切率导致剪切加热,分子链变形甚至断裂。
产品质量下降。

相关话题:
在 注塑成型 过程中,熔融塑料被迫 填充 模具内的进料系统和 模腔 。
熔体前沿显示了熔融塑料如何随时间在模具内移动。
有关此运动的知识有助于评估模具的填充。
例如,它显示了 气陷 和 焊接线 。

相关话题:
一群塑料行业的专家于 2006 年在德国成立了 PLEXPERT 公司。
公司下设两个部门。一个部门专注于有限元模拟,如注塑成型模拟和结构分析。
基于数十年的实践经验,PLEXPERT 的咨询服务提供符合 dfm 标准的结果,以降低部件成本,提高塑料部件的生产质量。
第二个部门侧重于为塑料工业开发和提供软硬件。PLEXPERT 凭借先进的产品,为确保生产安全和减少对宝贵资源的需求做出了贡献。
如今,PLEXPERT 在加拿大、德国、泰国和中国都设有办事处,以便快速有效地为客户提供支持。
由于塑料专家网络的紧密联系,PLEXPERT 在许多其他国家也有合作伙伴,可以提供 PLEXPERT 产品和服务。

相关话题: