压力分布 (Pressure Distribution)
模腔 / 流道 内部不同位置的压力称为“压力分布”。
理想情况下,在 注射成型 过程中,在熔融塑料完全充满 模腔 之后,整个 模腔 的压力分布应该是均匀的。在这种情况下,模制件会均匀收缩。
实际上,由于塑料件的冷却性能不同,因此压力分布始终存在差异。
注塑成型 模拟 是预测 模腔 内部压力的好帮手,可以帮助实现尽可能均匀的 压力分布 。


模腔 / 流道 内部不同位置的压力称为“压力分布”。
理想情况下,在 注射成型 过程中,在熔融塑料完全充满 模腔 之后,整个 模腔 的压力分布应该是均匀的。在这种情况下,模制件会均匀收缩。
实际上,由于塑料件的冷却性能不同,因此压力分布始终存在差异。
注塑成型 模拟 是预测 模腔 内部压力的好帮手,可以帮助实现尽可能均匀的 压力分布 。
吸湿性塑料在加工前必须干燥。为此,可使用不同的干燥系统。干燥空气系统组包括所谓的压缩空气干燥机。
该系统不是在吸附式干燥机中除湿的空气,而是使用预干燥的压缩空气,将其减压、加热,然后分配到物料容器中。使用压缩空气干燥机可以达到 -20 °C 或更低的 露点 。压缩空气干燥机适用于小批量和大批量。压缩空气干燥机节能的进一步发展是双回路压缩空气干燥机。这些系统使用环境空气和/或废气来预热颗粒,与传统的压缩空气干燥机相比,只需要一小部分压缩空气即可提供干燥的气氛。

塑料: 用于干燥吸湿性塑料的压缩空气干燥机。
相关话题:
本信息及服务由以下机构提供:
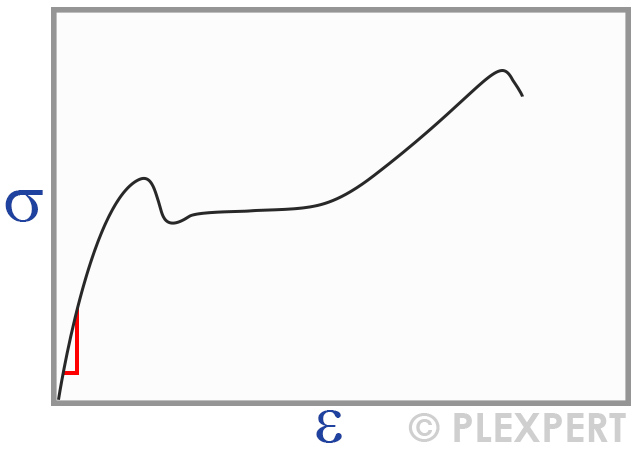
应力-应变图的线性斜率描述了材料的杨氏模量。
这反映了应力和应变之间的比例关系,这可以从具有线性弹性行为的固体的变形中看到。
杨氏模量与方向有关,因此会发生变化,特别是在可以发现材料 各向异性 行为的情况下。
这也适用于晶体材料。
杨氏模量越高,材料对弹性变形的抗力越大。
与钢相比,塑料的杨氏模量很小。除此之外,模量还取决于 温度 。
以 20°C为例:
ABS: 1,9 – 2,6 GPa
PA6: 3,0 – 3,5 GPa
PC: 2,2 – 2,4 GPa
PP: 1,3 – 1,8 GPa
HDPE: 0,5 – 1,2 GPa
用于通过电缆连接不同设备的外部接口称为端口。
包括网络连接以及USB连接。
除此以外,如果涉及计算机主板上的插座板,则还使用术语“端口”。
例如,在名为PCI端口的插座条中插入了附加的图形卡。
必须注意,如果涉及到客户端与服务器之间的数据交换的描述,也使用术语“端口”。
为避免混淆,将“软件”或“硬件”作为前缀添加到“端口”一词是一个好习惯。


相关话题:
二次注塑成型,第一个成分通常是稳健的,能做成任何的几何形状。
因此,它也被称为硬性成分。
其刚性是翘曲的主要影响因素。
一般来说,它的材料是PP,PS或PC+ABS。

Do you want to hide this popup?
塑料工业中主要采用的成型工艺是注塑成型。
通过注塑机以及热作用,塑料材料变成粘性状态。
然后,在压力下将熔体注入模具的型腔。
产品的形状和表面结构由腔体的几何形状决定。
冷却或交联反应(用于弹性体)使塑料件凝固,在打开模具后使其弹出。
注塑成型工艺特别适合大批量生产。
这是因为模具制造成本较高,需要将成本分摊到单个塑料件上。
注塑件可以在弹出后直接使用。

相关话题:
当 熔体前沿 到达 模腔 的区域时,注射压力 增加。
取决于延伸的流路长度,直到流路结束时,在产品 填充 过程中压力都会升高。
通常可以在VP开关的 熔体 入口处找到最高的 注射压力 。
在较薄的区域中,熔体 入口和 熔体前沿 之间的较高压力差对于完全填充该区域是必要的。

相关话题:
模腔内的压力称为模腔压力或具体压力。
可以用传感器来测量实际过程和注塑模拟时的数值。
一个完整周期的时间/压力曲线有助于验证vp转换,以及挤压阶段的高度和长度。
塑料件质量可以更容易被评估。

相关话题:
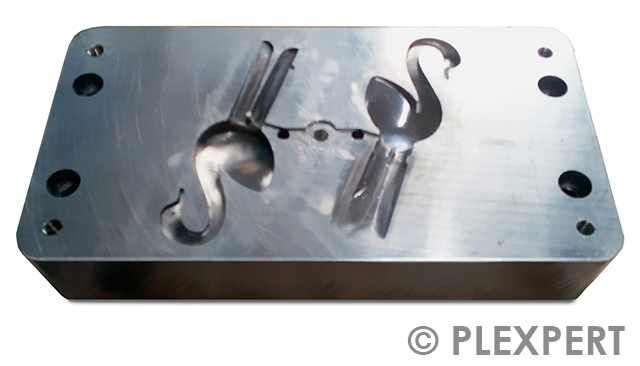
两半模具之间的空隙,应该用熔体填充,叫做模腔。
为了得到尺寸精确的塑料件,在生产模腔时需要考虑材料的收缩。
在注塑模拟中,使用模腔尺寸进行翘曲计算是非常重要的。
相关话题:
根据加工和环境 温度 之间的密度变化,可能会出现注塑成型 收缩。
收缩分为加工收缩和后加工收缩两种。
由于体积收缩、模具 约束、结晶度和取向,模具 中会发生加工收缩。
加工后收缩率通常在生产后 24 至 48 小时后测量。
收缩的发生主要是由于残余应力的松弛。

相关话题:
在塑料行业,减少塑料颗粒的 剩余水分 非常重要。
因此,大多数塑料在加工前需要物料干燥。
在热空气或真空干燥机中,剩余水分 会减少。
需要注意的是,每个塑料需要不同的 温度 和时间干燥,从而达到最少的 剩余水分 ,同时材料不会变脆。

相关话题:
注塑用的树脂大多吸湿(吸水)。
塑料树脂干燥后,应确保物料内部有规定的剩余水分含量。
这需要根据材料供应商提供的规格参数进行检查。
如果残余水分过高,则有增加气陷、空泡等缺陷的风险。
I除此之外,塑料件的机械性能也会降低。
因此,在塑料制品干燥前和注塑成型前对其残余含水率进行测量是非常重要的。


质量:便携式剩余湿度计
相关话题:
本信息及服务由以下机构提供:
我们呼吸的空气和我们周围的空气通常是具有一定湿度的气体混合物。这种潮湿气体的混合物可能含有蒸汽和空气。
蒸汽可以通过其他可冷凝元素进行交换,空气可以通过特定气体进行交换。
露点定义为处于平衡状态的潮湿气体的 温度 ,其中冷凝和汽化处于平衡状态。因此气体刚好饱和。
6 bar 时压缩空气的露点为 -40 °C。该露点应用于避免气动系统中的水和/或 塑料件 上的水滴被吹掉。
为确保塑料树脂的有效干燥,使用的加热空气应提供 0 °C 的露点。

相关话题:
模制品性能的方向依赖性称为各向异性。
在加工(注塑)过程中,大分子沿流动方向排列。
这导致了不同的强度取决于方向。
一般来说,流动方向上的强度要高于与之成直角的强度。
因此,在 材料数据表 中,信息通常是纵向和横向给出的。
各向异性在纤维增强塑料中尤其明显。

相关话题:
聚乙烯占近15%的份额被认为是一种质量塑料树脂。
但是,也有不同的聚乙烯 (PE) 类型。
其中之一被称为HDPE,其中HD代表高密度。
它的别名是硬 PE 或 PE-HD。
在分子结构中,低分支 聚合物 链导致高密度在 0.940 克/厘米和 0.970 克/厘米之间。
由于其尺寸稳定性在 -50 °C 至 70 °C 的 温度 范围内,材料用途广泛。
例如,HDPE 用于食品、化学品或化妆品的包装。
管道,豪华轿车,泡沫垫和船也用它作为原材料。
然而,HDPE会 因紫外线而变得脆弱,从而丧失良好的性能。

相关话题:
制模后模腔尺寸和塑料件尺寸之间的差异称为线性收缩。
它可能受到模具,结晶度和定向的影响。
由于填充和填充阶段中聚合物和填料(如果材料包含填料)中的剪切力和拉伸力而发生定向。
定向的方向和大小可能会发生变化,并且会直接影响收缩率。

相关话题:
注塑工艺 非常依赖于温度。
如果熔融塑料进入 模腔 ,则温度会很高,并且随着时间的流逝会逐渐降低。
温度的降低基于给定的模具 冷却布局 和工艺参数设置。
在仿真中,温度结果显示了当前瞬间 塑料件 和模具的温度分布。
它可以帮助评估过程中与温度相关的方面,例如热点。

注塑工艺: 塑料件 和模具上的温度分布。
相关话题:
当共价链的SAN( 苯乙烯 -丙烯腈共聚物)链接到聚丁二烯链,丙烯腈-丁二烯- 苯乙烯 共聚物,我们建立短ABS。
该产品含有15- 35%的丙烯腈、5- 30%的丁二烯和40- 60%的苯乙烯。不同的混合比例对材料的性能有很大的影响。
ABS的特点是重量轻。
它具有良好的耐破、耐冲击、高硬度、耐划痕等特点,适用于玩具、玩具外壳,并可制成乐器。
水性化学物质不会伤害ABS。
原材料是灰色到无色的,如果使用 色母粒 ,可以生产任何颜色。
ABS主要应用于汽车和电气行业。
此外,它是流行的电镀和热成型零件。ABS也用于3D打印机。

丙烯 聚合 生成 热塑性 聚丙烯 (PP)。它是一种 半结晶 聚烯烃。
PP 的行为与 PE 非常相似,但更硬且更耐热。
与标准塑料材料相比,PP 的密度为 0.89 – 0.92 g/cm³。
工作 温度 在 0 到 100 °C 之间。
抗疲劳性非常高,因此PP非常适合用于铰链。
所有这些特性使 PP 成为当今世界上最重要的塑料之一。
甚至合成纤维的生产也主要基于 PP。
聚丙烯主要用于包装。
其他应用领域包括家用电器、玩具、体育用品和农业设备。
需要注意的是,PP不太适合涂胶和涂漆。

目标几何形状与实际几何形状之间的几何差异称为翘曲。
在塑料工业中,这是由加工过程中产生的应力引起的。
由于 塑料件 中不同的 收缩 程度而产生应力。
不同的冷却速率、分子方向、模具 内约束( 收缩 限制)、不均匀的壁厚/ 保压压力 是造成差异的原因。
这些效果可以相互抵消或增强。

相关话题:
机械手可以处理塑料件、安装零件或调整现有塑料件。它是一种可以根据不断变化的需求进行编程和通用的设备。
在注塑成型中,机械手使用5-6个可移动轴。
它们的任务多种多样,将产品从 模腔 中取出,到装配工作。
与标准线性处理单元相比,机械手更灵活,在注塑领域中越来越得到广泛的应用。
现代设计增加了额外的传感器,使机械手能够决定在特定的情况下做什么。
可以预见在更好的将来,人与机械手(协作机器人)的直接合作将成为可能。

相关话题:
为了使不同设备之间的串行通信标准化,美国电子工业协会(EIA)在1960年定义了推荐标准232(或简称RS232)。
尽管确实存在其他串行接口,但RS232通常被称为串行接口。
RS232标准定义了终端和调制解调器之间的连接中使用的时序和电压电平。
最初建议使用25pol DSub连接器以将设备彼此连接。
但是,很快也会使用9pol DSub连接器。
RS232没有定义应实施的协议,但应从技术上完成 传输 方式。
在通信中,使用了两条数据电缆,称为TxD( 传输 )和RxD(接收),并与第三条接地线(GND)结合使用。
逻辑上0为+3 V至+15 V之间的电压,逻辑上1为-3 V至-15 V之间的数据。数据 传输 是使用一定数量的位完成的,这些位携带ASCII控制码,
确定每个 传输 的开始和结束。

在 二次注塑成型 中,第二部分通常是柔软而有弹性的。
因此,它也被称为软性成分。
由于其柔软的特性,所以软性成分对零件 翘曲 的影响很小。
密封件常采用 二次注射成型 作为软性成分。
此外,TPE 通常用于软性成分。

相关话题:
在 注塑成型 中,零件插入 通常用于生产零件。
首先,将零件插入 模腔 中,然后熔体将模具移至一侧。
这就是为什么这个过程被称为“二次成型”。
这种方法的优点是,由于热熔,材料之间通过强键连接。
在这种情况下,不同部分的粘合是不必要的。
这一过程常用于薄膜作为 零件插入 。
控制工艺 温度 是很重要的,因为插入件的熔化不是或只是部分需要。

相关话题:
一群塑料行业的专家于 2006 年在德国成立了 PLEXPERT 公司。
公司下设两个部门。一个部门专注于有限元模拟,如注塑成型模拟和结构分析。
基于数十年的实践经验,PLEXPERT 的咨询服务提供符合 dfm 标准的结果,以降低部件成本,提高塑料部件的生产质量。
第二个部门侧重于为塑料工业开发和提供软硬件。PLEXPERT 凭借先进的产品,为确保生产安全和减少对宝贵资源的需求做出了贡献。
如今,PLEXPERT 在加拿大、德国、泰国和中国都设有办事处,以便快速有效地为客户提供支持。
由于塑料专家网络的紧密联系,PLEXPERT 在许多其他国家也有合作伙伴,可以提供 PLEXPERT 产品和服务。

相关话题: