在最小直径的 冷流道 固化后,没有更多的熔体可以进入注塑 模具 的 模腔 。
该持续时间称为固化时间,代表理论上的最大 保压时间 。
在逐步增加 保压时间 的同时,可以通过增加 塑料件 重量来找出固化时间。只要重量保持不变,冷流道 就会固化。
在模拟仿真中,该区域的固化 温度 或 流速 也有帮助。

相关话题:
本术语表由PLEXPERT Canada Inc.提供。
Do you want to hide this popup?
塑料工业中主要采用的成型工艺是注塑成型。
通过注塑机以及热作用,塑料材料变成粘性状态。
然后,在压力下将熔体注入模具的型腔。
产品的形状和表面结构由腔体的几何形状决定。
冷却或交联反应(用于弹性体)使塑料件凝固,在打开模具后使其弹出。
注塑成型工艺特别适合大批量生产。
这是因为模具制造成本较高,需要将成本分摊到单个塑料件上。
注塑件可以在弹出后直接使用。

相关话题:
模腔内的压力称为模腔压力或具体压力。
可以用传感器来测量实际过程和注塑模拟时的数值。
一个完整周期的时间/压力曲线有助于验证vp转换,以及挤压阶段的高度和长度。
塑料件质量可以更容易被评估。

相关话题:
从设备喷嘴/ 热流道 到 模腔 的未加热的熔体通道称为冷流道。
在 注塑过程 周期 中,冷流道冷却并冻结。
进浇口的几何形状有很多种,例如伞型进浇口,腰果型进浇口,环型进浇口。
冷流道和塑料件一起被弹出。
与塑料件的分离是自动或手动完成的。
弹出后的冷流道将被回收或作为废弃物处理。


相关话题:
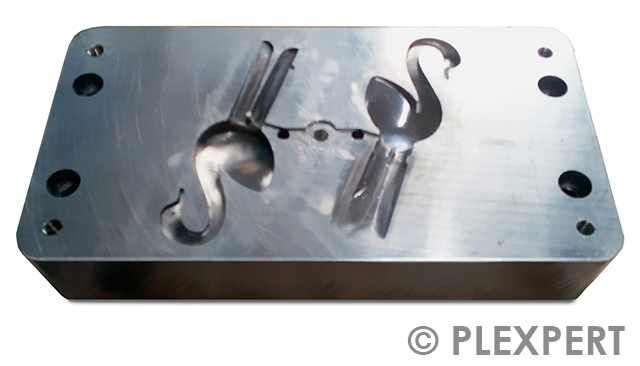
两半模具之间的空隙,应该用熔体填充,叫做模腔。
为了得到尺寸精确的塑料件,在生产模腔时需要考虑材料的收缩。
在注塑模拟中,使用模腔尺寸进行翘曲计算是非常重要的。
相关话题:
“通过非切割成型(例如通过压制、压缩成型或 注塑成型)在所有侧面封闭模具中由熔体生产的塑料件”被称为
根据 DIN 7708,第 1 页 [自由翻译] 作为 模具 。
因此,在 注塑成型 中,通过用熔融塑料填充 模腔 而生产的最终产品称为成型塑料件。
应该注意的是,可能存在的 冷流道 不是模制部件的组成部分。

相关话题:
注塑工艺 非常依赖于温度。
如果熔融塑料进入 模腔 ,则温度会很高,并且随着时间的流逝会逐渐降低。
温度的降低基于给定的模具 冷却布局 和工艺参数设置。
在仿真中,温度结果显示了当前瞬间 塑料件 和模具的温度分布。
它可以帮助评估过程中与温度相关的方面,例如热点。

注塑工艺: 塑料件 和模具上的温度分布。
相关话题:
由重复 单体 组成的线性或支链结构称为热塑性(也称为热塑性塑料)。
它们可以无限次软化和重新硬化。
再加热 温度 不应超过材料特定的最大值,因为它会导致 聚合物 降解。
热塑性材料的典型例子包括 PA、PE、PC 和 PVC。
热塑性塑料可以细分为两个不同的类别:半结晶 和 非晶态聚合物 。

塑料: 热塑性材料由重复的 单体 组成。
相关话题:
在有厚壁和筋条的区域,表面可能会出现一个空洞。
有时可能只注意到周围表面光泽的差异。
质量积累导致较高的体积收缩,这是不够达到保压压力的。
在冷却过程中,表面被拉到内部,出现了一个缩痕。
临界区壁厚小,填料压力大,降低了缩痕的风险。


相关话题:
一群塑料行业的专家于 2006 年在德国成立了 PLEXPERT 公司。
公司下设两个部门。一个部门专注于有限元模拟,如注塑成型模拟和结构分析。
基于数十年的实践经验,PLEXPERT 的咨询服务提供符合 dfm 标准的结果,以降低部件成本,提高塑料部件的生产质量。
第二个部门侧重于为塑料工业开发和提供软硬件。PLEXPERT 凭借先进的产品,为确保生产安全和减少对宝贵资源的需求做出了贡献。
如今,PLEXPERT 在加拿大、德国、泰国和中国都设有办事处,以便快速有效地为客户提供支持。
由于塑料专家网络的紧密联系,PLEXPERT 在许多其他国家也有合作伙伴,可以提供 PLEXPERT 产品和服务。

相关话题:


