热流道系统 可分为不同的部件。
熔体被分成不同的 热流道 浇口的区域成为分流板。
对于多 模腔 的模具,需要均匀的熔体 温度 和压力分布。
因此,分流板最好是对称的。

相关话题:
加热片 (Heater Band)
本术语表由PLEXPERT Canada Inc.提供。
Do you want to hide this popup?
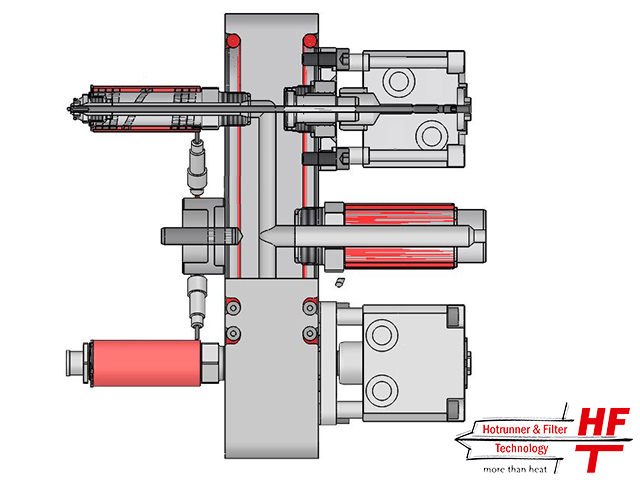
熔融塑料通过 热流道系统 从注射单元通过模具输送到 模腔 。
这包括至少一个 浇口套管 ,歧管 和一个或多个 热流道 浇口。
单个元件配有加热器,加热器由合适的 PID控制器 控制,以实现均匀的 温度 分布。 另一方面,该系统是热解耦从模具,使有一个均匀的热量平衡内的 热流道 系统。
热流道 系统的优点是节省材料和缩短循环时间。
热流道 系统有不同的版本。
最简单的是 热流道 系统与热锁。
在注射和挤压阶段结束时,熔体在浇口处冷却下来,这是由于在较冷的模具中进行了传热。
塑料的 粘度 降低,形成热锁,防止熔体进入 模腔 。
通常使用带有 阀门 的 热流道 系统。
门上加了一根针。它可以通过气缸(液压或气动)移动,允许或阻止熔体进入 模腔 内。
使用这种 阀门 的优点是可以控制塑料件的填充,而且可以设计出没有残留销钉的断开点。

相关话题:
本信息及服务由以下机构提供:
在 模具 中,不同材料之间的正确 温度 转移至关重要。模具 内部的传热取决于材料的依赖价值、传热系数。越高,热能从一种材料转移到另一种材料越好。
由于 热流道 系统应尽可能少地将热量转移到剩余的模具中,因此空气间隙有助于接收小的传热系数,以获得一个孤立的系统。
有必要知道,传热系数不是一个恒定值。它取决于材料的特定特性,如特定的热容量、密度和导热性,以及表面的几何形状和粗糙度,以及流动行为上的移动流体。

相关话题:
在 注塑成型 工具中,气缸和 冷流道/腔之间的熔体通道称为 热流道。
与 冷流道 的不同之处在于,热流道 至少有一个加热器,以保持 热流道 的 温度。 热流道 内的 熔体 在完整 循环期间保持液态,并将直接用于下一次循环。
不产生废料。
热流道 用于保存材料或避免 焊缝(顺序喷射)


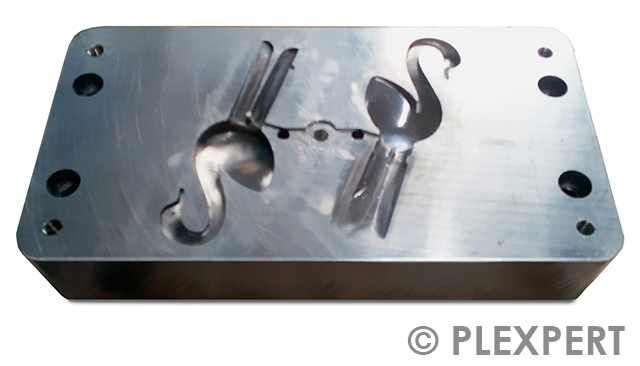
两半模具之间的空隙,应该用熔体填充,叫做模腔。
为了得到尺寸精确的塑料件,在生产模腔时需要考虑材料的收缩。
在注塑模拟中,使用模腔尺寸进行翘曲计算是非常重要的。
相关话题:
注塑工艺 非常依赖于温度。
如果熔融塑料进入 模腔 ,则温度会很高,并且随着时间的流逝会逐渐降低。
温度的降低基于给定的模具 冷却布局 和工艺参数设置。
在仿真中,温度结果显示了当前瞬间 塑料件 和模具的温度分布。
它可以帮助评估过程中与温度相关的方面,例如热点。

注塑工艺: 塑料件 和模具上的温度分布。
相关话题:
一群塑料行业的专家于 2006 年在德国成立了 PLEXPERT 公司。
公司下设两个部门。一个部门专注于有限元模拟,如注塑成型模拟和结构分析。
基于数十年的实践经验,PLEXPERT 的咨询服务提供符合 dfm 标准的结果,以降低部件成本,提高塑料部件的生产质量。
第二个部门侧重于为塑料工业开发和提供软硬件。PLEXPERT 凭借先进的产品,为确保生产安全和减少对宝贵资源的需求做出了贡献。
如今,PLEXPERT 在加拿大、德国、泰国和中国都设有办事处,以便快速有效地为客户提供支持。
由于塑料专家网络的紧密联系,PLEXPERT 在许多其他国家也有合作伙伴,可以提供 PLEXPERT 产品和服务。

相关话题:


