喷射(Jetting)
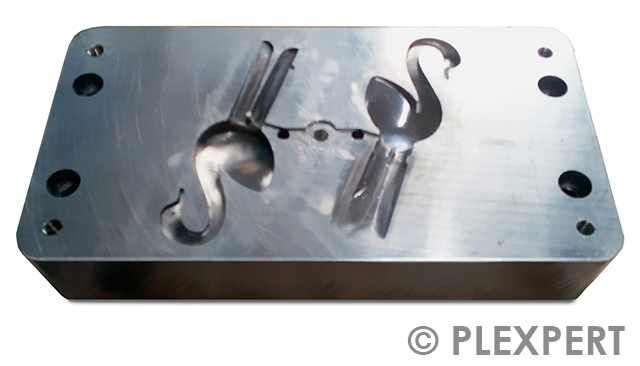
当材料以高 流速 进入更大的 模腔 时,可能会发生喷射。
虽然熔体没有撞到模壁,但会形成一条蛇形的绳索,直到到达模壁为止。
帘线表面的冷却阻止了帘线和新进入的熔体之间的良好融合。
这导致刚度降低和可见痕迹。
缓慢的注入或浇口正后方的凸起壁会阻止喷射效果。

当材料以高 流速 进入更大的 模腔 时,可能会发生喷射。
虽然熔体没有撞到模壁,但会形成一条蛇形的绳索,直到到达模壁为止。
帘线表面的冷却阻止了帘线和新进入的熔体之间的良好融合。
这导致刚度降低和可见痕迹。
缓慢的注入或浇口正后方的凸起壁会阻止喷射效果。
在 注塑成型 过程中,均匀的冷却对于减少 收缩 和 翘曲 是非常重要的。
特别是在又长又窄的区域,冷却布置 往往比较困难。
原因是没有足够的空间在旁边钻孔。
当只有一个孔的空间时,建议使用喷水管。
在孔里插入一根管子。
冷却剂在管内流动到孔的末端,然后流回孔外。

“通过非切割成型(例如通过压制、压缩成型或 注塑成型)在所有侧面封闭模具中由熔体生产的塑料件”被称为
根据 DIN 7708,第 1 页 [自由翻译] 作为 模具 。
因此,在 注塑成型 中,通过用熔融塑料填充 模腔 而生产的最终产品称为成型塑料件。
应该注意的是,可能存在的 冷流道 不是模制部件的组成部分。

平板玻璃,也称为 平面 测试玻璃或平面平行测试玻璃,用于测试小的平面度偏差。
它是一种带有研磨或抛光表面的手动测试装置和一种基于光干涉的测试方法。平板玻璃是一种圆形的高精度圆形玻璃,装有塑料或金属制成的框架。这样做是为了保护玻璃免受指纹影响。
在测试过程中,将玻璃轻轻压在一侧的试样上,从而形成一个楔形狭缝,光线在其中通过 反射 形成干涉。平面上出现可见的直线条纹,而凹凸偏差形成环形条纹,但它们彼此相对。
在干涉条纹之间,测量表面到玻璃板在白光下的距离约为 0.27 µm。
建议使用单色光以获得更好的效果。使用平板玻璃的先决条件是被测表面反射足够的光线。
DIN 58161 第 1 部分和第 2 部分分别规定了扁平和球形弯曲试管。例如,可以用 平面 玻璃检查千分尺测量面的 平面度 和 平行度 。

与电气工程中的电缆一样,注塑模具中的 冷却通道 也可能是平行连接的。
实现平行冷却有两种不同的可能。
一种是,直接在 冷却装置 旁边完成平行连接。
为得到一个灵活冷却模具,需要多个 冷却装置 。
但是,有时候只有一个 冷却装置 可用。在这种情况下,冷却装置 的 流量 可以通过分配器分块来分解。
另一种平行冷却可以在模具中找到。
一个 冷却通道 被分成多个平行通道。注意,通过每个通道的 流量 应该相同,否则会降低通道的有效性。
平行冷却的优点是通道较短,每个通道的启动情况相同。
特别是对于多个 模腔 模具,平行冷却是一种,可以使相等的冷却到达每个 模腔 的好方法。


相关话题:
Do you want to hide this popup?
塑料工业中主要采用的成型工艺是注塑成型。
通过注塑机以及热作用,塑料材料变成粘性状态。
然后,在压力下将熔体注入模具的型腔。
产品的形状和表面结构由腔体的几何形状决定。
冷却或交联反应(用于弹性体)使塑料件凝固,在打开模具后使其弹出。
注塑成型工艺特别适合大批量生产。
这是因为模具制造成本较高,需要将成本分摊到单个塑料件上。
注塑件可以在弹出后直接使用。

相关话题:
在 注塑成型 过程中,填充 冷流道(如果存在)和 模腔 的时间称为注射时间(下面时间压力图中的紫色线)。
注射时间慢的优点是剪切量少,处理后的材料更温和。
但是,过低的注射次数会导致压力增加或部分填充不完整。

两半模具之间的空隙,应该用熔体填充,叫做模腔。
为了得到尺寸精确的塑料件,在生产模腔时需要考虑材料的收缩。
在注塑模拟中,使用模腔尺寸进行翘曲计算是非常重要的。
相关话题:
在填充过程中,熔体的流量随壁厚的变化而变化。
不同速度层之间产生剪力。
这样一个思想体积元素就被变形了(图中的钻石)。
角度随时间的变化称为剪切率。
高剪切率导致剪切加热,分子链变形甚至断裂。
产品质量下降。

相关话题:
在 注塑成型 过程中,熔融塑料被迫 填充 模具内的进料系统和 模腔 。
熔体前沿显示了熔融塑料如何随时间在模具内移动。
有关此运动的知识有助于评估模具的填充。
例如,它显示了 气陷 和 焊接线 。

相关话题:
根据加工和环境 温度 之间的密度变化,可能会出现注塑成型 收缩。
收缩分为加工收缩和后加工收缩两种。
由于体积收缩、模具 约束、结晶度和取向,模具 中会发生加工收缩。
加工后收缩率通常在生产后 24 至 48 小时后测量。
收缩的发生主要是由于残余应力的松弛。

相关话题:
目标几何形状与实际几何形状之间的几何差异称为翘曲。
在塑料工业中,这是由加工过程中产生的应力引起的。
由于 塑料件 中不同的 收缩 程度而产生应力。
不同的冷却速率、分子方向、模具 内约束( 收缩 限制)、不均匀的壁厚/ 保压压力 是造成差异的原因。
这些效果可以相互抵消或增强。

相关话题:
在 注塑成型 过程中,均匀的冷却对于减少 收缩 和 翘曲 是非常重要的。
特别是在又长又窄的区域,冷却布置 往往比较困难。
原因是没有足够的空间在旁边钻孔。
因此,当只有一个孔的空间时,建议使用隔板。
它被插入钻孔中,将冷却剂从一边导入钻孔中,从另一边流出。

为了显示 注射成型 零件的 填充 行为的时间顺序,在 注射成型机 中每次注射都增加剂量,直到完全填充 模腔 。
不同的填充百分比说明了何时填充哪个区域,并提示了过程和可能的优化。
所有具有不同填充百分比的镜头统称为填充研究。
在注塑成型 模拟 中,填充研究是显示结果的固有部分。

相关话题:
从设备喷嘴/ 热流道 到 模腔 的未加热的熔体通道称为冷流道。
在 注塑过程 周期 中,冷流道冷却并冻结。
进浇口的几何形状有很多种,例如伞型进浇口,腰果型进浇口,环型进浇口。
冷流道和塑料件一起被弹出。
与塑料件的分离是自动或手动完成的。
弹出后的冷流道将被回收或作为废弃物处理。


相关话题:
根据DIN 55 350 / T11的质量定义是“设备的性质,因为它可以满足指定和要求的需求”。
使用不同的因素来评估塑料件的质量。
最简单的是光学评估。
可见表面上不得有条纹,烧伤痕迹,凹陷痕迹和/或气陷。
尺寸检查用于控制塑料件的功能。
收缩和翘曲是主要的质量标准。
技术图纸显示了可接受质量的塑料件的必要公差。
必须进行机械测试,以根据塑料件的使用情况检查在塑料件上施加的不同力。
纤维定向,焊缝,空隙和壁厚可能会导致这种质量下降。
材料的选择和工艺都对上述质量因素有决定性的影响。
注塑成型模拟和其他结构分析有助于提前检查塑料件的质量。

质量: 张力杆有助于检查材料的机械性能,以在后面的部分中获得高质量。
相关话题:
公司需要采取不同的措施来确保成型零件的质量。
这就产生了诸如对每个部件进行连续检查或处理投诉的过程。
如今,所有与质量保证有关的过程都有适当的程序。这就是计算机辅助质量保证(CAQ)。
例如,缩写CAQ包含以下进程
- 质量检验
- 生产陪同测试
- 出厂前商品检验
- 审计制度
- 测试设备管理
- 投诉管理,等

相关话题:
本信息及服务由以下机构提供:

试样允许的上、下量规可与极限量规相比较。
经过检查,如果一个测试样品的实际尺寸是在一个公差要求内的叫公称尺寸。
与用 卡尺 或千分尺测量相比,没有给出数值。
只有一种说法,即试样的尺寸是好是坏。
与三点式 内径千分尺 相比,极限量规的一大优点是价格便宜。
因此,极限量规是非常好的能确定一个塑料件是好的或需要被废除,或是否需要后加工处理。

相关话题:
本信息及服务由以下机构提供:
平板玻璃,也称为 平面 测试玻璃或平面平行测试玻璃,用于测试小的平面度偏差。
它是一种带有研磨或抛光表面的手动测试装置和一种基于光干涉的测试方法。平板玻璃是一种圆形的高精度圆形玻璃,装有塑料或金属制成的框架。这样做是为了保护玻璃免受指纹影响。
在测试过程中,将玻璃轻轻压在一侧的试样上,从而形成一个楔形狭缝,光线在其中通过 反射 形成干涉。平面上出现可见的直线条纹,而凹凸偏差形成环形条纹,但它们彼此相对。
在干涉条纹之间,测量表面到玻璃板在白光下的距离约为 0.27 µm。
建议使用单色光以获得更好的效果。使用平板玻璃的先决条件是被测表面反射足够的光线。
DIN 58161 第 1 部分和第 2 部分分别规定了扁平和球形弯曲试管。例如,可以用 平面 玻璃检查千分尺测量面的 平面度 和 平行度 。
相关话题:
本信息及服务由以下机构提供:
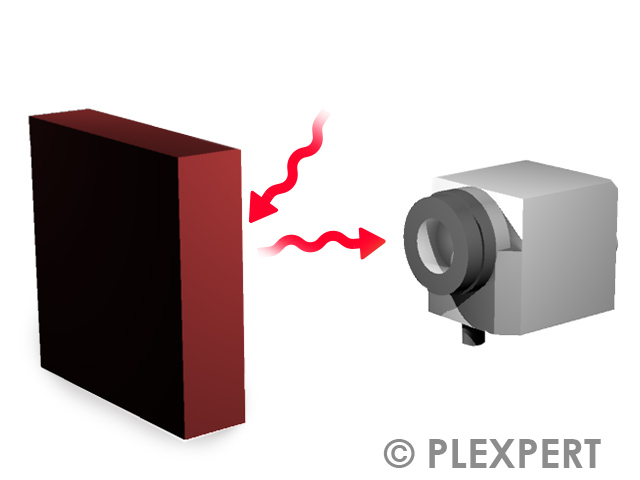
物体反射 红外辐射 称为反射。
反射的辐射量取决于给定物体的表面。
塑料通常有一个低的量,而闪亮的金属(例如在注射模具的 插入 物)有一个高的量的反射。
反射的比例越高,用红外摄像机测量 温度 就越困难。
相关话题:
为了确保在制造曲面后,两个平行平面之间具有一定的距离,使用符号"平面度"。
在符号之后输入距离。
平面度是一种形状 容差 ,用于描述曲面中最突出和最弯曲的区域可能相距的范围。

相关话题:
保持 容差 由两个平行平面或直线进行描述。
它们以指定的距离间隔,并且平行于指定的参照。
测量值必须位于这些平面或直线内。
对于圆柱形成型,容差 区由直径为指定 容差 值的圆柱体形成。
圆柱体的轴线需要平行于参考。

相关话题:
为了快速测量塑料产品,通常使用卡尺。
这种测距仪有一根杆子,两根朝外的测量腿,两根朝内的测量腿。
测量退的顶部是固定的,底部是可以移动的。
此外,一些卡尺还有测量杆用来测量深度。
有了这些朝外、朝内和深度测量退,塑料产品的每个公差都可以检查。
卡尺的不同之处在于测量值的显示方式。
有三种不同的显示类型:
– 直尺卡尺 (游标)
– 刻度盘
– 数字
需要注意的是,对于软塑料(如TPE),可活动的测量腿上的压力过大,可能会使测量值发生偏差。
此外,在小支架上的测量可能会导致倾斜,从而导致测量值的失真。
这就是为什么在用卡尺进行第一次测量后,需要额外的测量装置来进行精确测量的原因。
例如:测试销更适合于塑料产件的内部测量。


相关话题:
本信息及服务由以下机构提供:
卡尺是塞规的对应物。
轴径可以用卡尺检查。
借助游标卡尺,可以在串行测量过程中确定状态为“合格”,“拒绝”或“返工”。
这样就不会有故障部件离开生产线。
与塞规一样,卡尺也有合格产品的一面和带有红色标记的剔除面。
合格的一面代表最大尺寸,并且在量规上比不合格的一面厚。
轴的直径不得大于合格面的直径。
为防止轴直径变小,最小尺寸的剔除面一定不能安装在轴上。
相关话题:
本信息及服务由以下机构提供:
热量通过 熔体 进入模具,需要将其带走。
因此,通过在模具上钻孔,水或油会流经。这些小孔本身被称为冷却通道。
为了使冷却通道具有较高的效率,必须精确的选择其与 模腔 和相邻通道的距离。
冷却通道的长度、直径,以及冷却通道相互接触的曲线角度,都会影响冷却 质量 。
冷却剂的 温度 和速度也是一样的。

相关话题:
注塑成型中的冷却系统通常是通过钻孔的方式插入钢体内的。
通过添加塞子,明确了冷却剂的流动路径。
与其他冷却技术相比,常规冷却方式成本较低,而且对大多数模具来说,这种方式是令人满意的。

相关话题:
对于复杂的塑料件,常规冷却不足以实现均匀的散热。
这时候,有必要建立沿模腔靠近轮廓的冷却系统。
这可以通过激光烧结和高温钎焊来实现。
运用这些技术即使在较紧的区域,也可以实现一个良好的冷却系统。
随形冷却通常可以减少循环时间和翘曲的发生。

相关话题:
在 注塑成型 过程中,模具内部的主要热量来自熔融塑料。
流过 冷却通道 的冷却剂吸收热量,这导致冷却剂内部的 温度 升高。
冷却效率的一个指标是入口和出口之间的冷却剂 温度 。
对于工业塑料件,温差应小于3°C,以确保良好的零件质量。
冷却剂 温度 有助于评估冷却设计。这也有助于估算 冷却通道 之间的桥数。
更高的 流量 ,更大的直径和/或更短的 冷却通道 有助于降低冷却剂温度。

相关话题:
一群塑料行业的专家于 2006 年在德国成立了 PLEXPERT 公司。
公司下设两个部门。一个部门专注于有限元模拟,如注塑成型模拟和结构分析。
基于数十年的实践经验,PLEXPERT 的咨询服务提供符合 dfm 标准的结果,以降低部件成本,提高塑料部件的生产质量。
第二个部门侧重于为塑料工业开发和提供软硬件。PLEXPERT 凭借先进的产品,为确保生产安全和减少对宝贵资源的需求做出了贡献。
如今,PLEXPERT 在加拿大、德国、泰国和中国都设有办事处,以便快速有效地为客户提供支持。
由于塑料专家网络的紧密联系,PLEXPERT 在许多其他国家也有合作伙伴,可以提供 PLEXPERT 产品和服务。

相关话题: